Получите цитату
Выбирайте литье под давлением, если вам нужны тысячи одинаковых тонкостенных металлических деталей по низкой цене за штуку. Выбирайте обработку с ЧПУ для прототипов и единичных экземпляров с жесткими допусками, литье в песчаные формы для очень больших или очень маленьких партий и литье под давлением, когда пластик приемлем.
Эти диапазоны партий являются практическими правилами. Реальная точка безубыточности зависит от веса детали, геометрии, сплава и допуска, поэтому подтвердите это ценой.
Литье под давлением — это процесс, при котором расплавленный цветной металл впрыскивается в форму из закаленной стали под высоким давлением, а затем в течение нескольких секунд выбрасывается деталь, имеющая почти готовую форму. Поскольку пресс-форма используется повторно десятки тысяч раз, высокая стоимость оснастки распределяется по каждой детали, а стоимость одной детали резко падает по мере роста объема.
Ningbo Jieda Molding & Machine с 1987 года производит алюминиевые формы для литья под давлением и прецизионные детали в Бэйлуне, Нинбо. Изучите наш формы для литья под давлением , алюминиевые детали для литья под давлением и детали для литья под давлением цинка .
Литье под давлением обеспечивает самую низкую себестоимость металла на деталь в объеме, но требует самой высокой предварительной оснастки среди всех процессов обработки металла. В таблице ниже показаны типичные значения, которые помогут вам составить список процессов.
| Фактор | Литье под давлением | обработка с ЧПУ | Литье в песок | Литье под давлением |
|---|---|---|---|---|
| Лучший размер партии | 3000 to millions | от 1 до 500 | от 1 до 1000 | 5000 to millions |
| Стоимость за деталь при объёме | Низкий | Высокий | Средний | Очень низкий |
| Типичная минимальная стена | Алюминий примерно от 1,0 до 2,5 мм, цинк до 0,5 мм. | Примерно от 0,5 до 1,0 мм | Примерно от 3 до 6 мм | Примерно от 0,5 до 3 мм |
| Чистота поверхности (Ra) | От 1,6 до 3,2 микрометра в литом виде | от 0,4 до 3,2 микрометра | От 6,3 до 25 микрометров | от 0,1 до 1,6 микрометра |
| Материалы | Сплавы алюминия, цинка, магния, меди | Практически любой металл или пластик. | Железо, сталь, алюминий, бронза | Термопласты и некоторые термореактивные материалы. |
| Время первых частей | Примерно от 6 до 12 недель | Дни | Примерно от 2 до 4 недель | Примерно от 4 до 10 недель |
ЧПУ выигрывает при производстве менее нескольких сотен деталей, а литье под давлением выигрывает, когда стоимость инструмента распределяется на тысячи деталей. CNC удаляет материал из твердой заготовки, а литье под давлением формирует форму за один прием.
Например, сложный алюминиевый корпус, вырезанный из заготовки, можно потратить на обрабатывающем центре от 20 до 40 минут и удалить более половины исходного металла. Тот же корпус, отлитый под давлением, покидает станок менее чем за две минуты и требует лишь легкой обработки критических поверхностей.
Литье в песчаные формы выигрывает по размеру деталей и небольшим партиям, а литье под давлением выигрывает по точности, качеству поверхности и скорости. Формы из песка дешевы и одноразовые, но каждая форма используется один раз.
Литье под давлением и литье под давлением следуют одной и той же логике: многоразовая стальная форма заполняется под давлением, но литье под давлением позволяет изготавливать металлические детали, а литье под давлением - пластиковые детали. Решающий вопрос заключается в том, нужны ли вашей детали свойства металла.
Во многих продуктах используется и то, и другое: литая алюминиевая рама для прочности и охлаждения, обернутая пластиковыми крышками, отлитыми под давлением.
Литье под давлением становится самым дешевым вариантом металла, когда партия достигает примерно 3000 штук. На диаграмме показано, где каждый процесс обычно имеет финансовый смысл в логарифмическом масштабе.
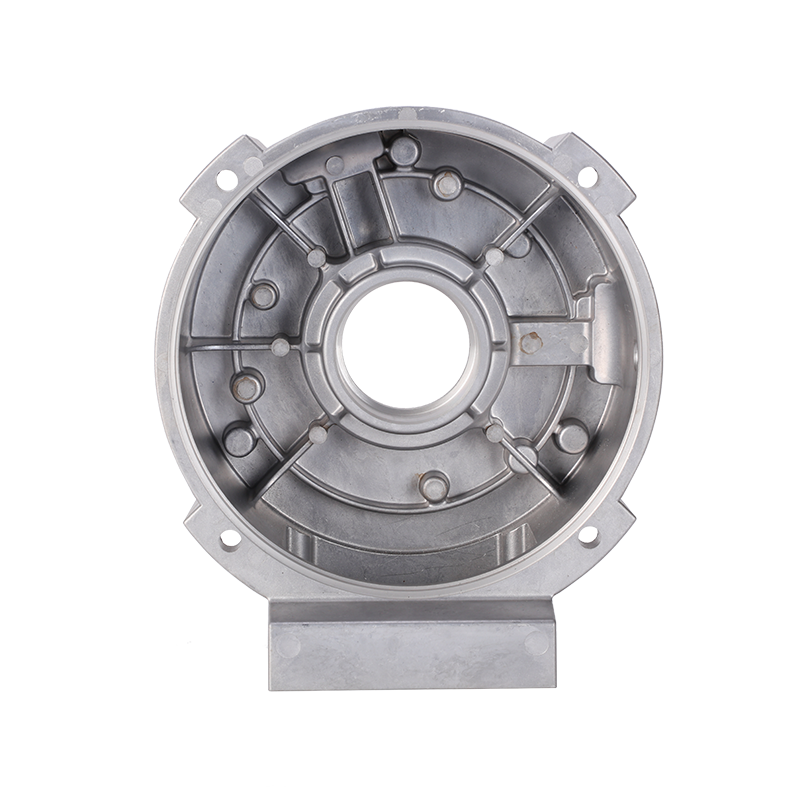
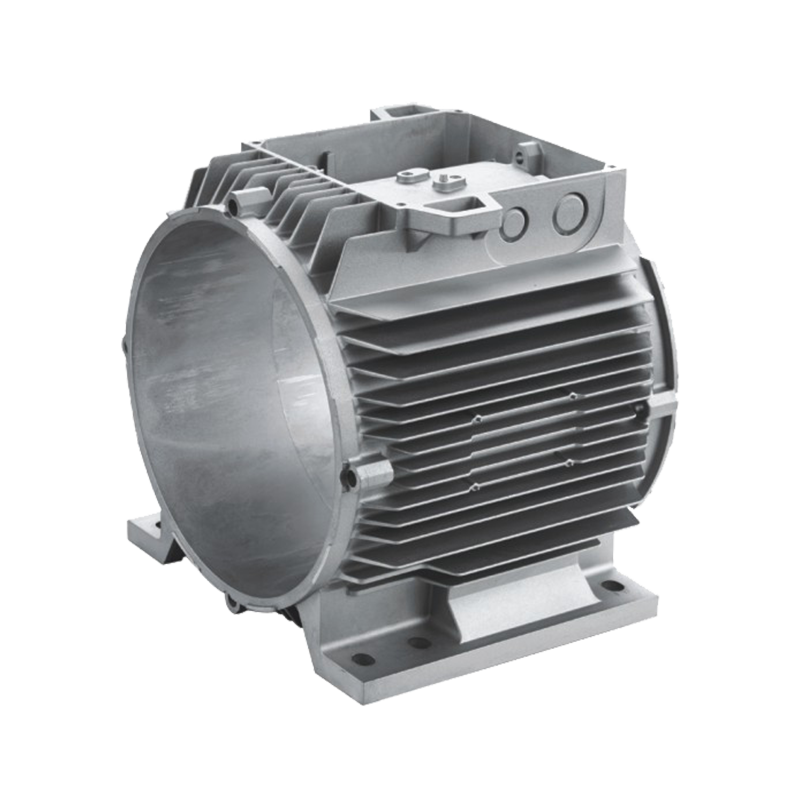
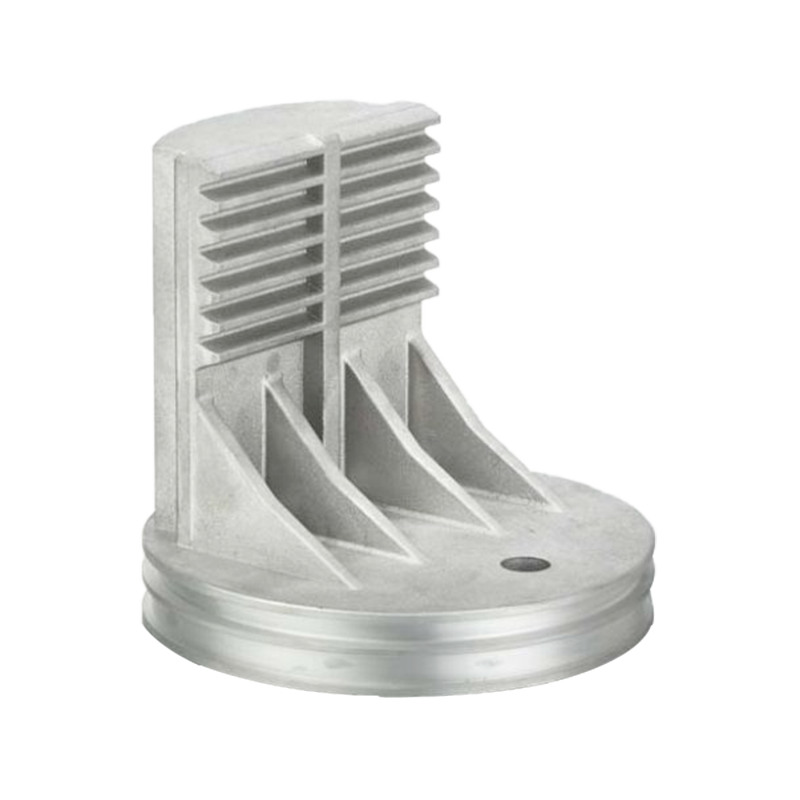
Jieda проектирует форму и производит литые детали под одной крышей, поэтому одна команда владеет оснасткой, литьем, механической обработкой и отделкой. Просмотрите подборку наших работ ниже.
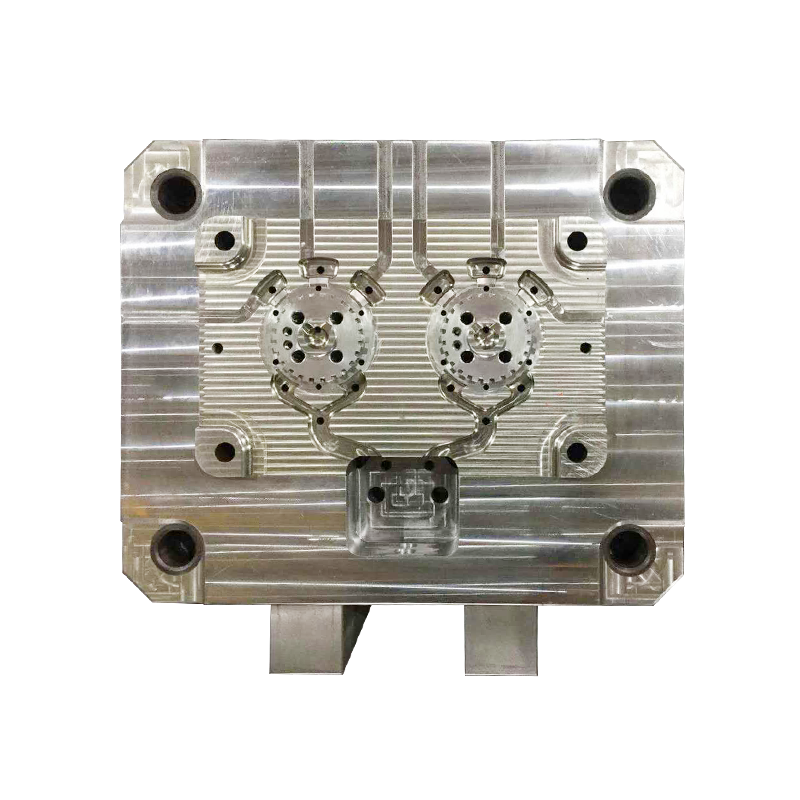 Алюминиевые формы для литья под давлением по индивидуальному заказу под высоким давлением Пресс-форма для литья под давлением
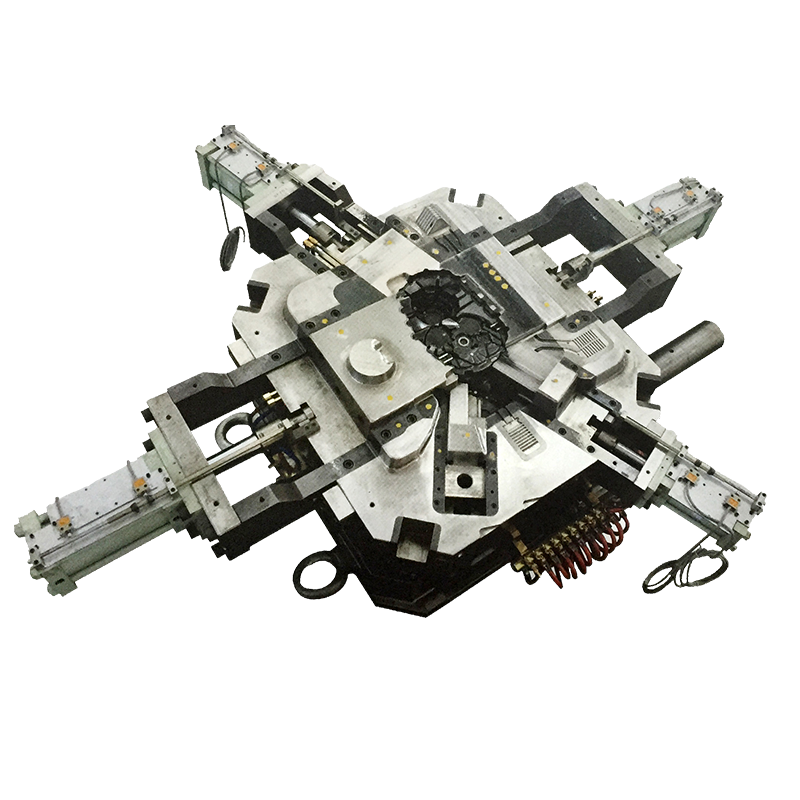 Высокоточные формы для литья под давлением цинка по индивидуальному заказу Пресс-форма для литья под давлением
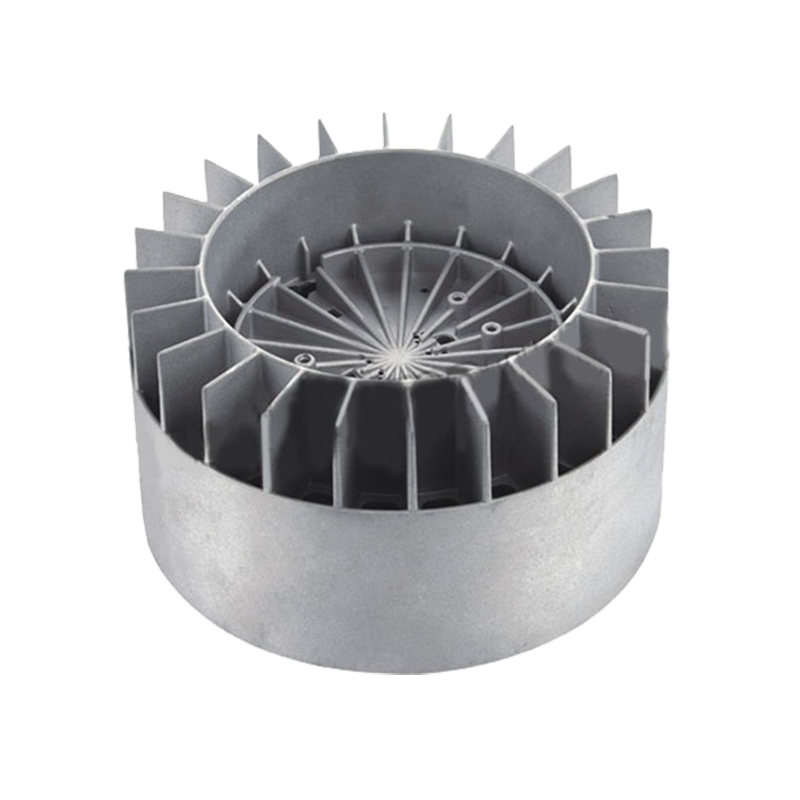
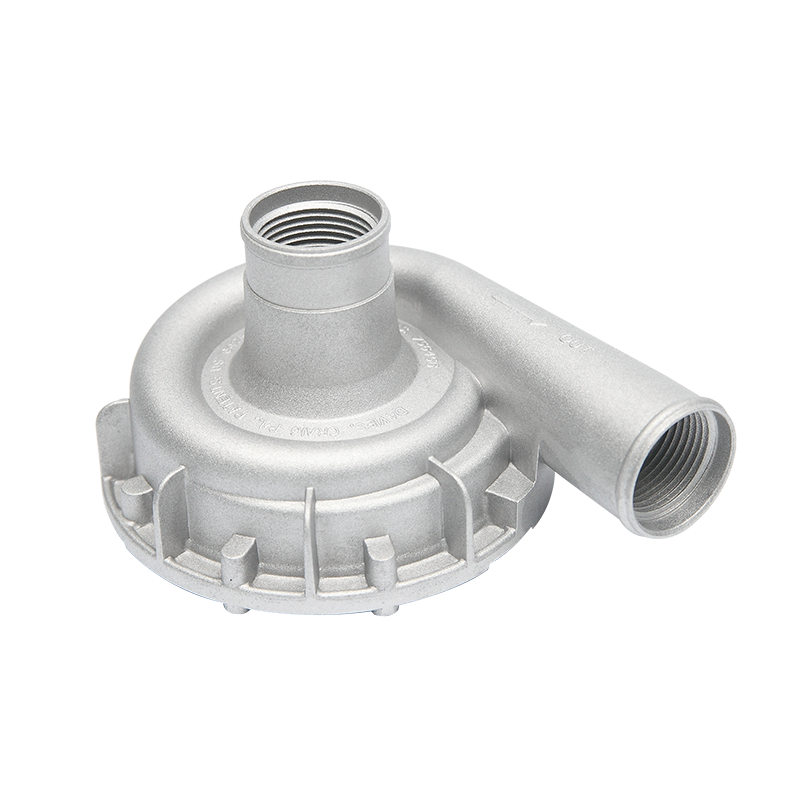 Легкий алюминиевый водяной насос для литья под давлением, обработанный на станке, простая установка Алюминиевые детали для литья под давлением
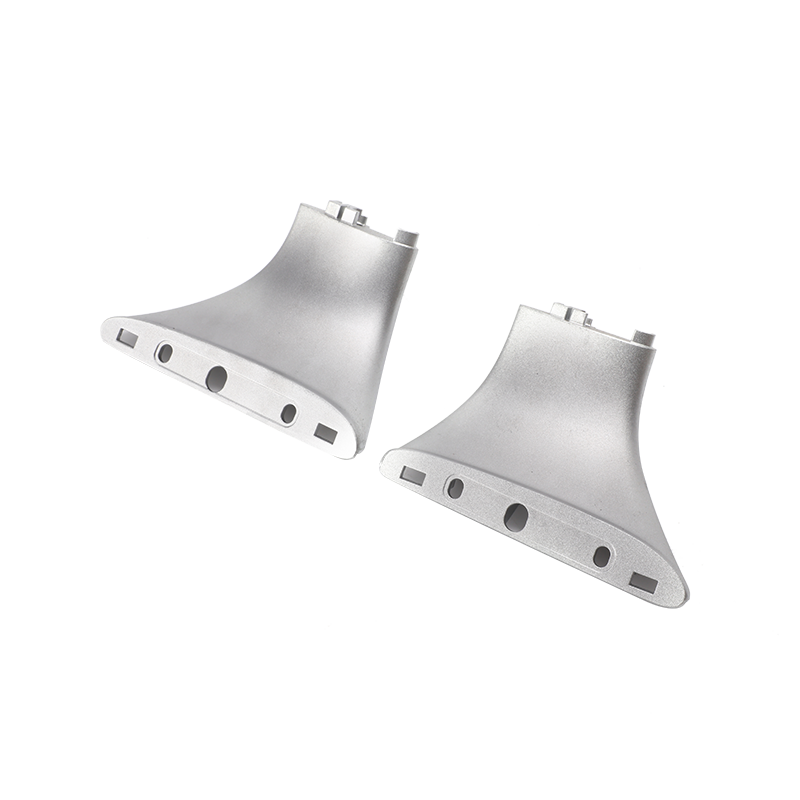 Опорный кронштейн багажника автомобиля для литья под давлением цинка Цинковые детали для литья под давлением
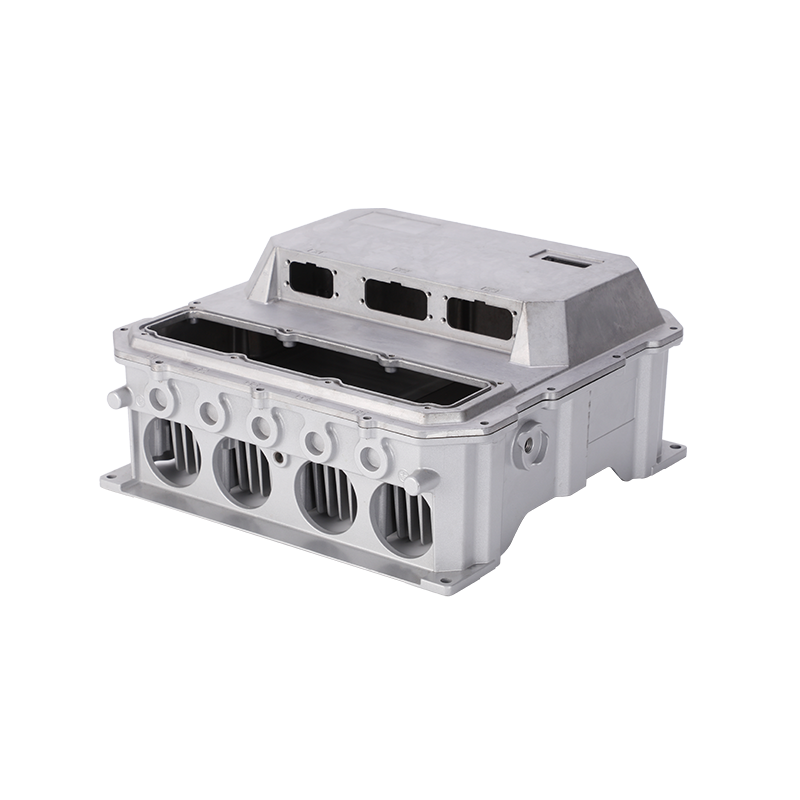
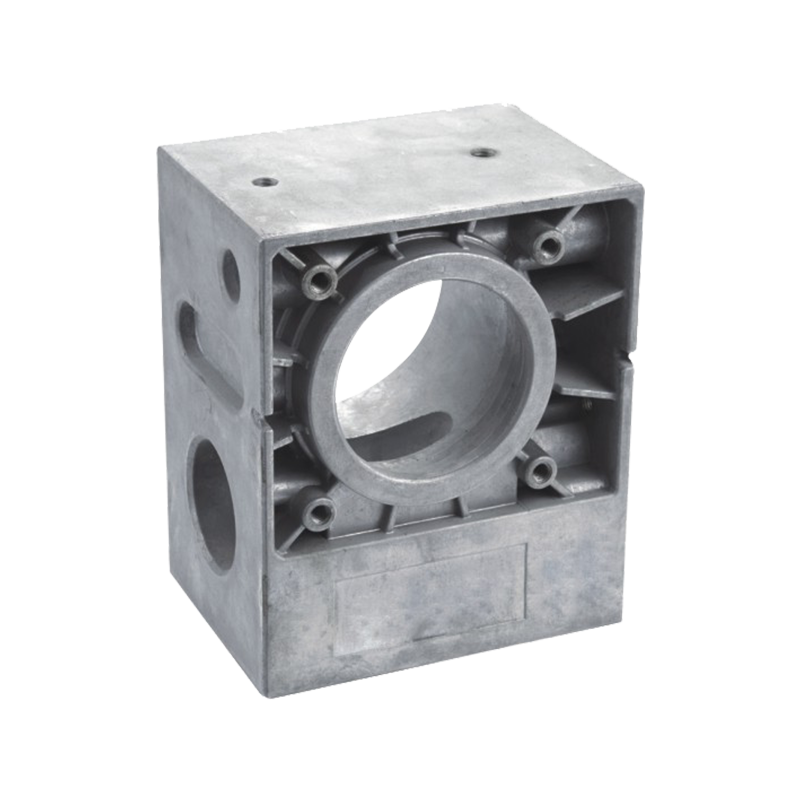 Корпус коробки передач привода промышленных ворот или вилочного погрузчика из литого под давлением алюминия Корпуса коробок передач
Сначала определитесь с годовым объемом, затем с геометрией, а затем с материалом, потому что сам по себе объем исключает половину вариантов. Используйте четыре карты в качестве быстрого фильтра.
Наиболее экономичным способом изготовления прецизионных металлических деталей обычно является литье под давлением для получения формы, а на станке с ЧПУ — только для критически важных функций. Это позволяет сократить время обработки и обеспечить плотную посадку отверстий, резьб и уплотняемых поверхностей.
Анализ потоков CAD, CAM и CAE прогнозирует пористость и холодные закрытия перед резкой стали.
Расплавленный сплав заполняет форму под давлением, и деталь выбрасывается.
Ворота, полозья и обшивка удаляются из необработанной отливки.
Отверстия, резьба и уплотнительные поверхности обрабатываются с учетом окончательного допуска.
Применяется анодирование, порошковое покрытие или гальваническое покрытие. Прочтите наш руководство по запросу предложений по анодированию .
Проверка размеров, а также испытания на герметичность или давление подтверждают каждую партию.
Самая дорогостоящая ошибка — выбор процесса по цене прототипа, а не по жизненному объему. Избегайте этих пяти шаблонов.
Полный запрос цен позволяет поставщику порекомендовать правильный процесс и предложить его за один раунд. Отправьте следующие предметы вместе.
Да, на громкости. Литье под давлением обычно становится дешевле, когда партия достигает нескольких тысяч штук, тогда как станки с ЧПУ обходятся дешевле, если партия достигает нескольких сотен штук или меньше.
Не сам по себе. Допуски литья меньше, чем допуски механической обработки, поэтому критические детали обычно обрабатываются на станке с ЧПУ после литья.
Литье под давлением обычно дает более тонкую и плотную оболочку на тонких стенках, но заполнение под высоким давлением может задерживать газовую пористость. Хорошая конструкция формы и вентиляция снижают этот риск для деталей конструкции.
Иногда для неконструктивных деталей с низкой тепловой нагрузкой. Он не может заменить литье под давлением там, где требуется рассеивание тепла, защита от электромагнитных помех или жесткость при температуре.
Отправьте свой чертеж и годовой объем, и наши инженеры скажут вам, какой метод литья под давлением, станок с ЧПУ или гибридный метод обеспечивают наименьшую общую стоимость. Узнайте больше о нашем OEM и ODM-сервис или проверьте Часто задаваемые вопросы .
Запросить ценуВы готовы Сотрудничать С Джидой?
* Ваша электронная почта в безопасности с нами, мы не спам.
Продукция
Контактная информация
nbjd011@126.com
+86-574-86115705
№ 58 Молд Роуд, Daqi Technology Industrial Zone, Beilun District, Ningbo