Получите цитату
Инженер по закупкам отправляет 5000 литых корпусов двигателей на черное анодирование. Образцы выглядели нормально. Производственная партия возвращается серо-пятнистой, с белыми пятнами вокруг меток выталкивателя и видимым разрывом тона в месте соединения обработанной поверхности с отлитой поверхностью. На линии анодирования ничего не изменилось. Что изменилось, так это кастинг.
Сначала краткий ответ: алюминиевые отливки под давлением можно анодировать, а служба, которая разбирается в литье под давлением, может обеспечить повторяемую отделку типа II или типа III. Но результат решается до того, как детали доберутся до танка. Три входа контролируют практически все, что вы видите на готовой поверхности — сплав, в который заливается отливка, прочность литой оболочки, а также то, как деталь спроектирована и замаскирована. Сделайте это правильно, и анодирование станет стабильным производственным процессом. Сделайте их неправильно, и никакие навыки вешалки не спасут косметический результат.
При анодировании на самом металле образуется оксидный слой. Все, что не является алюминием, остается там, где оно есть, и вокруг него образуется оксид. Сплавы для литья под давлением содержат много неалюминиевых компонентов, поэтому покрытие наследует структуру под ним.
Метод формирования также имеет значение. Литье под давлением, литье в песчаные формы и литье по выплавляемым моделям. оставляют разные поверхностные слои и разные структуры пористости, поэтому один и тот же сплав может анодироваться по-разному в зависимости от того, как была изготовлена деталь.
Если на чертеже указано ADC12, а заказчик ожидает яркого прозрачного анодирования, соответствующего экструзии 6061, это требование недостижимо — ни с помощью более качественного анодирования, ни с дополнительной полировкой. Сплав должен быть выбран для отделки, и этот выбор происходит на этапе штамповки и литья.
| Сплав | Содержание кремния | Анодирование | Лучше всего подходит |
|---|---|---|---|
| A383/ADC12 (вторичный) | ~9,5–11,5% | От темно-серого до почти черного, атласный, склонный к загрязнениям; постоянство цвета сложнее всего сохранить | Корпуса, кронштейны и крышки темного цвета и умеренной косметической необходимости. |
| А360 | ~9–10%, меньше меди | Серый, лучшие характеристики коррозии и более стабильный цвет, чем у A383. | Корпуса и крышки двигателей, требующие коррозионной стойкости |
| AlSi10MnMg (первичный, например Силафонт-36) | ~10%, с низким содержанием железа, добавлен марганец | Самый стабильный отклик на анодирование среди сплавов, литых под давлением; светло-серый и окрашиваемый | Детали конструкций и электромобилей, корпуса аккумуляторов, тонкостенные компоненты безопасности. |
| 6061 (кованый) | менее 1% | Яркий, однородный, легко окрашивается. | Только обработанные детали — их нельзя отливать под высоким давлением. |
Большинство программ идут по одному из двух путей. Если отделка представляет собой темное декоративное анодирование на отливке общего назначения, A383 работоспособен и экономически эффективен, а в характеристиках внешнего вида указывается матовый серо-черный цвет. Если анод является функциональным или его необходимо покрасить, переход на первичный сплав, такой как AlSi10MnMg, обходится дороже за килограмм, но устраняет большую часть риска цвета.
Обработка тоже меняет картину. Деталь, анодированная в отлитом виде, выглядит темнее и крапчатее, чем та же деталь с видимыми поверхностями, обработанными механической обработкой. Там, где требуется равномерный тон, косметические поверхности обрабатываются механически, а все остальное остается литым.
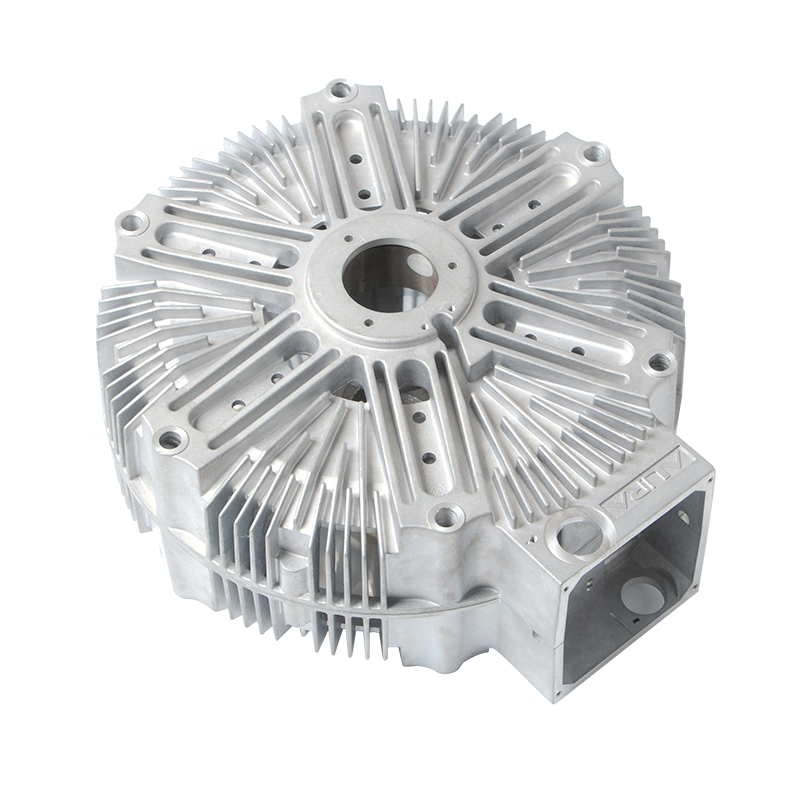
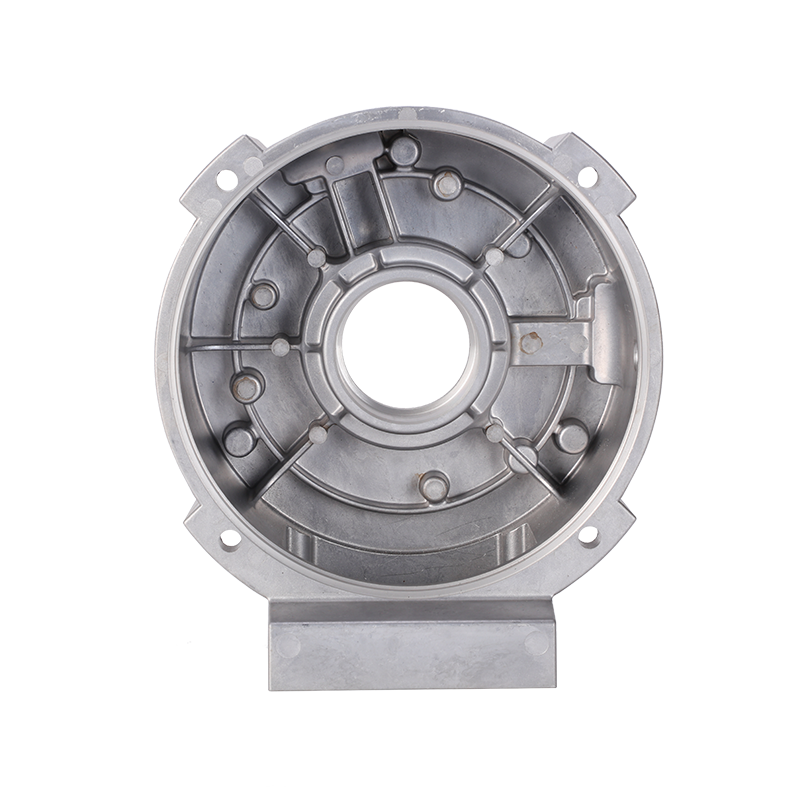
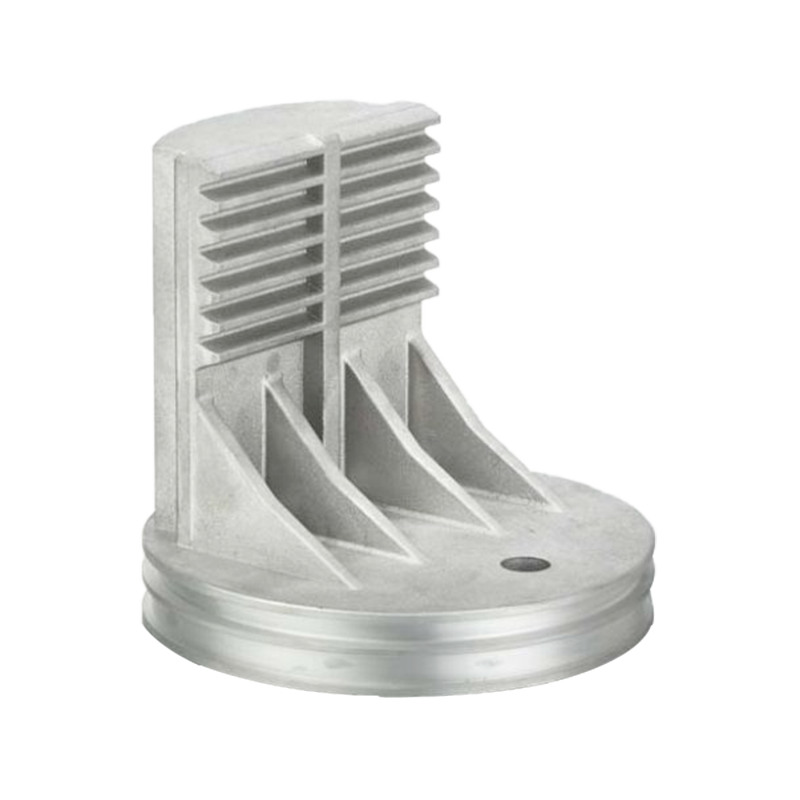
 Литые поршни из анодированного алюминия для двигателей и компрессоров Просмотрите этот продукт, чтобы узнать о поршнях из анодированного алюминия, литых под давлением, включая варианты сплавов и детали обработки поверхности, необходимые для принятия решений по механической обработке и нанесению покрытия. Посмотреть продукт →
Выбирайте класс покрытия по функции, а не по названию отделки. Три распространенных варианта ведут себя совершенно по-разному при литье под давлением.
Декоративный и устойчивый к коррозии. Он принимает красители в широком цветовом диапазоне, сохраняет атласную поверхность и подходит для видимых крышек, торцевых крышек и корпусов. На сплавах с высоким содержанием кремния ожидайте скорее серо-черных, чем ярких тонов.
Во-первых, износостойкость, во-вторых, внешний вид. Твердость обычно составляет около 350–500 HV в зависимости от сплава. Цвета ограничены темно-серым, бронзовым и черным, изменение размеров больше, а отливки с высоким содержанием кремния с большей вероятностью будут иметь пятна. Используйте его для поверхностей скольжения, корпусов клапанов и изнашиваемых пластин.
Толщина менее микрона, проводящая и недорогая. Если требованием является устойчивость к коррозии и электрическое заземление, конверсионное покрытие обычно является правильным, а анодирование неправильным — анодирование является диэлектриком и изолирует деталь.
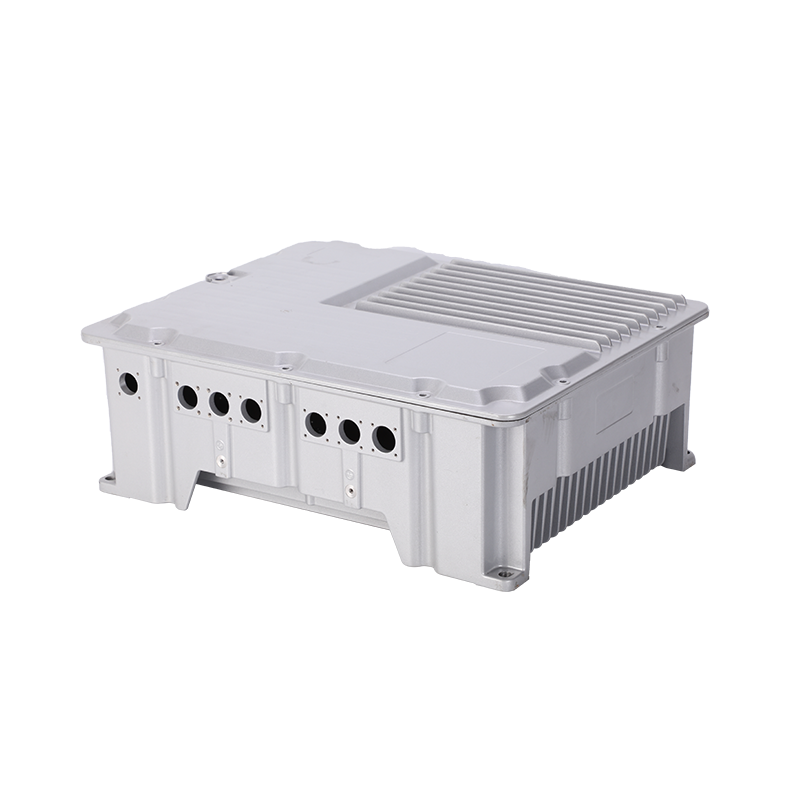
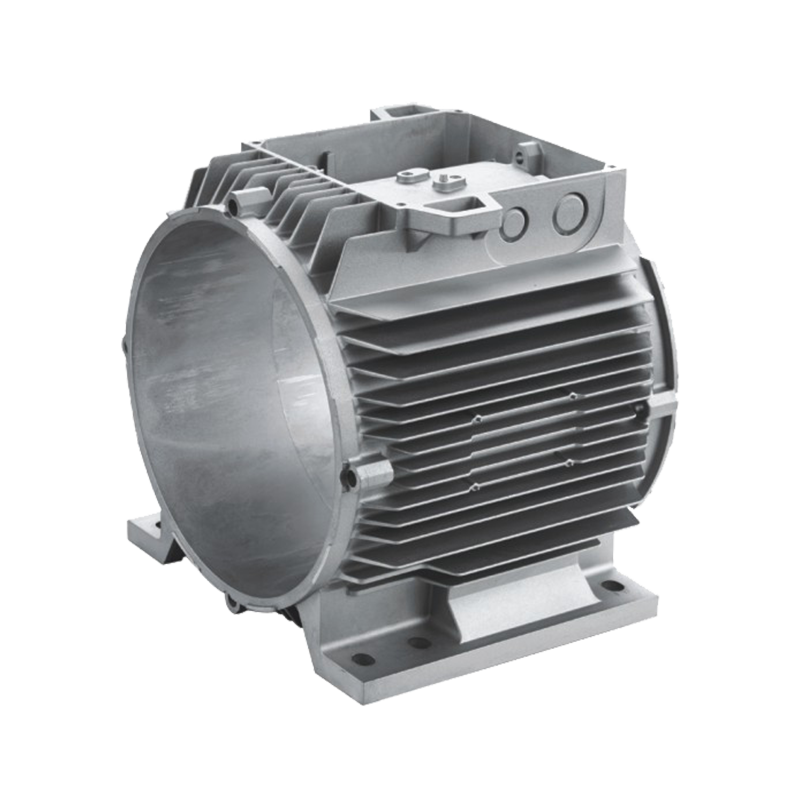
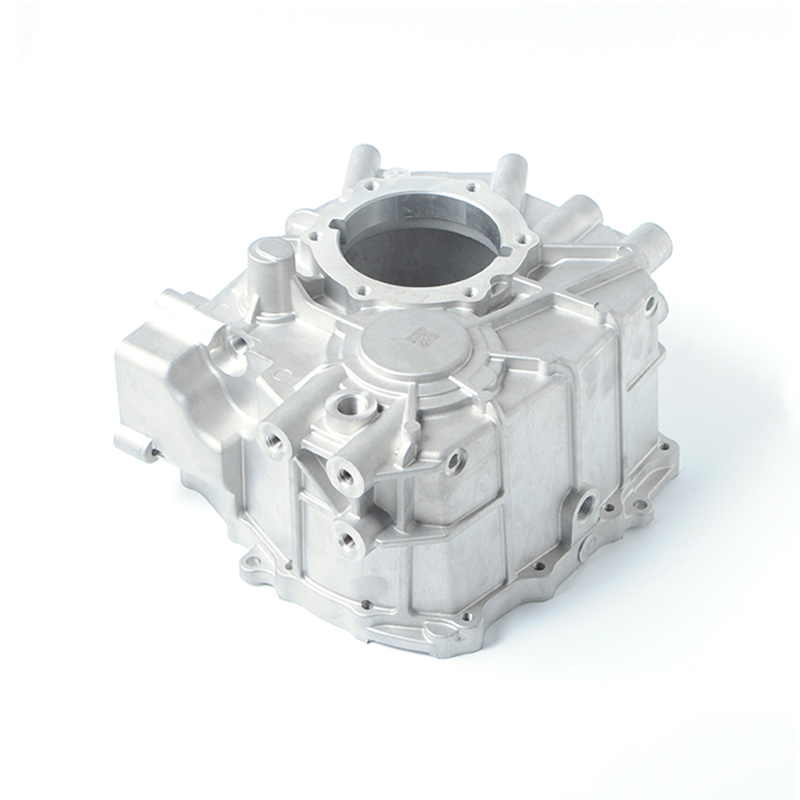 Корпус автомобильного двигателя, отлитый под давлением из алюминия под высоким давлением Ознакомьтесь с этим специальным корпусом двигателя для использования в автомобилях с вариантами из алюминиевого сплава, обработкой поверхности, испытаниями и деталями допусков на размеры, привязанными к выбору анодирования. Посмотреть продукт →
Анодирование отнимает примерно половину толщины подложки, а другую половину добавляет наружу. Покрытие типа II толщиной 20 мкм вырастает примерно на 10 мкм с каждой стороны; покрытие типа III толщиной 50 мкм вырастает примерно на 25 мкм с каждой стороны. На детали с точностью до ±0,05 мм это не ошибка округления.
Качество отделки отливок поддается проверке. Включите тесты в заказ на поставку, и это перестанет быть вопросом мнения.
Одна контрольная точка имеет большее значение, чем ожидает большинство покупателей: переменные литья меняют цвет анодирования. Соотношение вторичного сырья, химический состав партий сплавов, тепловой баланс матрицы и изменения затвора — все это меняет морфологию кремния, и вместе с ними меняется готовый тон. Если внешний вид имеет решающее значение, заморозьте источник сплава и проведите повторную квалификацию после любого изменения штампа или процесса.
Анодирование не всегда является решением, а в некоторых случаях литья под давлением оно является неправильным.
Тепловые детали относятся к отдельной категории. Анодирование повышает излучательную способность радиатора и обеспечивает защиту от коррозии при наружном и промышленном использовании, поэтому анодированные радиаторы являются стандартными для светодиодного освещения и электрических корпусов.
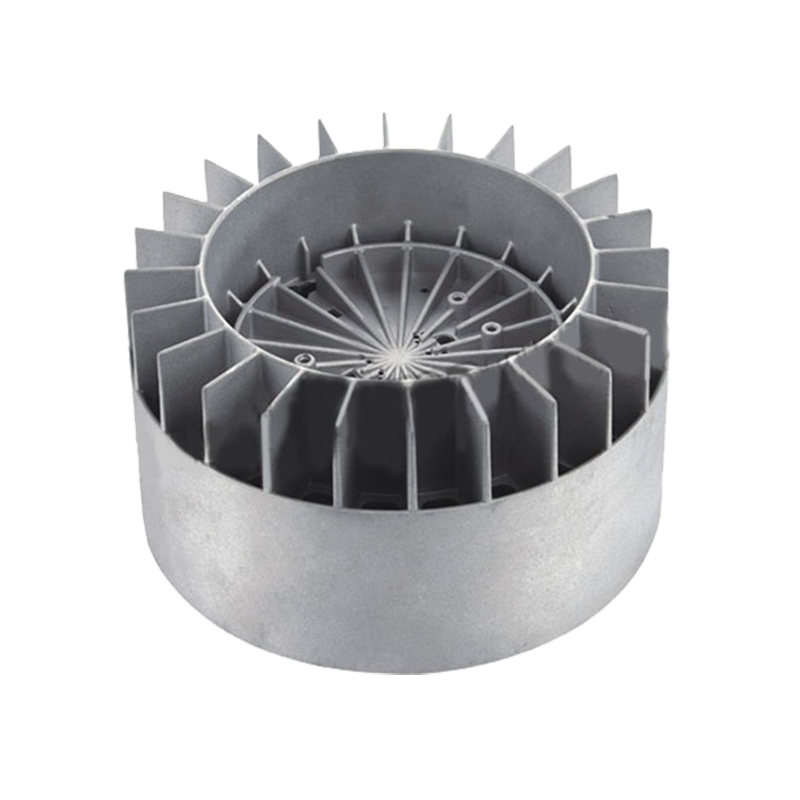
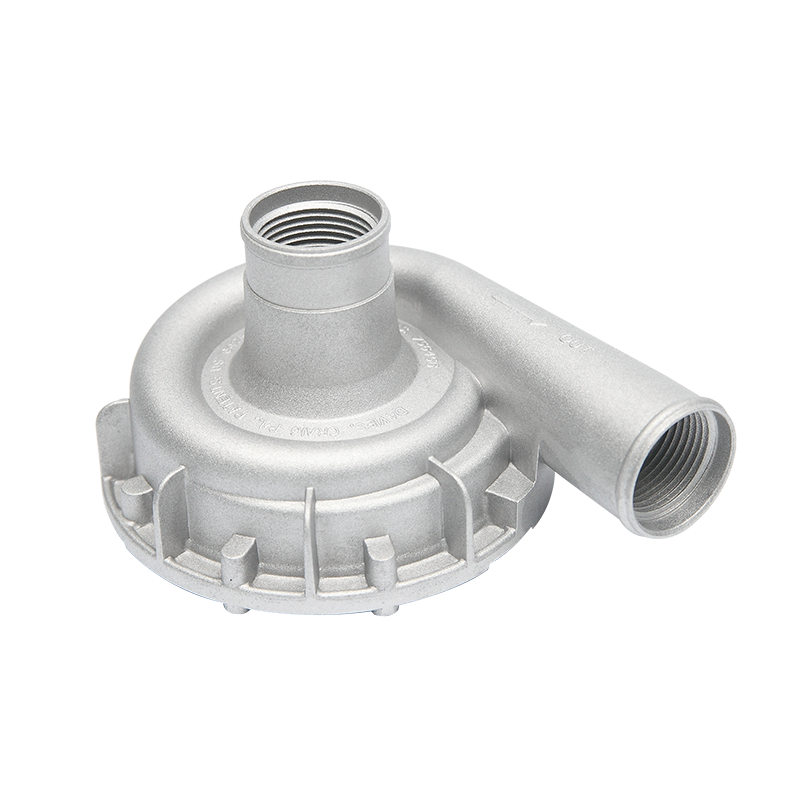
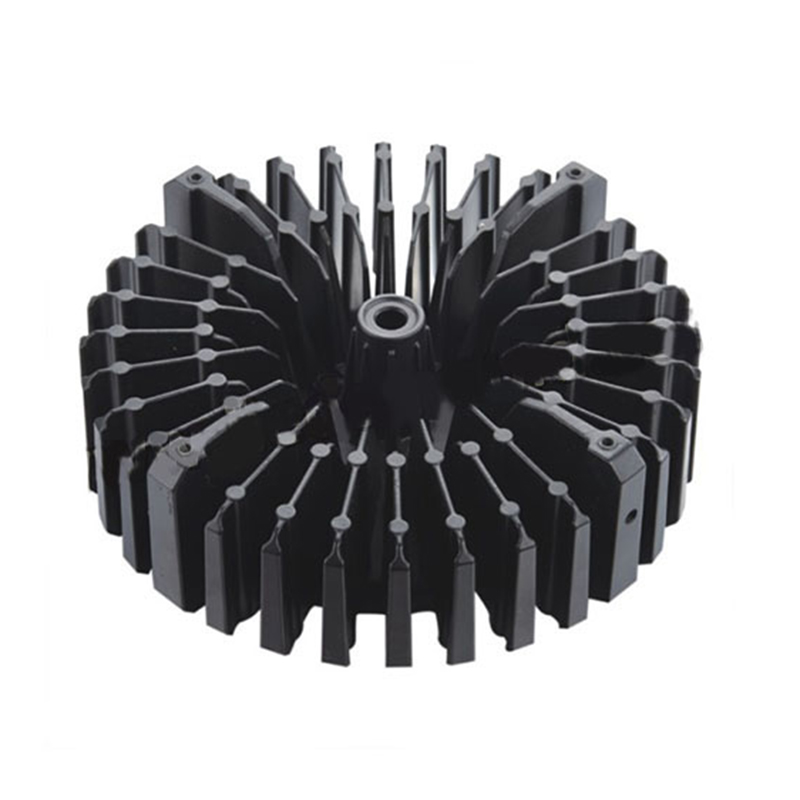 Литые алюминиевые радиаторы для электроники и промышленного оборудования В этом продукте-радиаторе представлены варианты литья под давлением алюминия, анодирования и других видов отделки, а также указаны характеристики, полезные при подготовке запроса предложений на тепловые детали. Посмотреть продукт →
Запрос предложений, написанный таким образом, обычно позволяет сэкономить на полном цикле выборки, поскольку поставщик может заранее сказать, поддерживает ли сплав цвет, осуществим ли план маскировки и как выглядит реалистичный выход - вместо того, чтобы узнавать об этом в первой производственной партии.
Да, но ожидайте получить сатиновый результат от темно-серого до черного с ограниченной консистенцией цвета. Хорошо подходит для темной декоративной отделки и функциональной защиты от коррозии. Он не работает для ярких чистых или пастельных цветов.
Да. Примерно половина толщины покрытия увеличивается наружу с каждой стороны — около 10 мкм для покрытия типа II толщиной 20 мкм и около 25 мкм для покрытия типа III толщиной 50 мкм. Резьбы, отверстия и уплотняющие поверхности обычно требуют маскировки.
Обычно одна из трех причин: пористость, удерживающая электролит на этапе уплотнения, смешанные литые и обработанные поверхности на одной детали или смена партии сплава. Исправление находится на стадии разработки — более качественное литье, последовательная механическая обработка и источник замороженного сплава.
Это возможно, но с ограничениями. Толщина выше примерно 50 мкм на сплаве с высоким содержанием кремния имеет тенденцию к растрескиванию или появлению пятен. Сохраняйте твердое анодирование в диапазоне 25–40 мкм и подтвердите его производственными испытаниями.
Анодирование при литье под давлением представляет собой цепочку, а не один этап: выбор сплава, надежность формы и отливки, стратегия обработки, маскировка, затем линия анодирования. Когда появляется проблема с финишем, причина обычно в двух-трех звеньях назад от бака.
Наша собственная работа охватывает переднюю часть этой цепочки. Мы проектируем и изготавливаем штампы, осуществляем литье под высоким давлением от 1600 до 200 тонн, обрабатываем на центрах с ЧПУ и координируем обработку поверхности, включая анодирование и порошковое покрытие, в соответствии с системой качества IATF 16949. Если программе требуется анодированная отлитая под давлением деталь определенного цвета и определенной цели коррозии, практической отправной точкой является стабилизация сплава и косметических поверхностей перед вырезкой штампа. Вы можете просмотреть наш возможности литья под давлением и механической обработки алюминия или отправьте чертеж с требованиями к отделке — чем раньше будут приняты эти два решения, тем меньше сюрпризов окажется на готовой поверхности.
Вы готовы Сотрудничать С Джидой?
* Ваша электронная почта в безопасности с нами, мы не спам.
Продукция
Контактная информация
nbjd011@126.com
+86-574-86115705
№ 58 Молд Роуд, Daqi Technology Industrial Zone, Beilun District, Ningbo