Получите цитату
Два рисунка оказываются на одном столе на одной неделе. Один из них — кронштейн для защелки двери легкового автомобиля весом 120 г; другой — корпус двигателя весом 1,8 кг, расположенный примерно в 90 мм от выпускного коллектора. На обоих имеется одна и та же надпись: «Отливка под давлением, сплав подлежит подтверждению».
Краткий ответ перед любой таблицей: выбирайте цинк, когда деталь небольшая, тонкостенная, косметически видимая или должна выдерживать жесткие допуски практически без механической обработки. Выбирайте алюминий, если деталь большая, чувствительна к весу или сильно нагревается.
Это единственное правило определяет большинство решений по литью под давлением автомобилей. Чего он не говорит вам, так это того, где на самом деле находится граница, чего стоит ошибиться и какие детали чертежа должны измениться при смене сплава. Эти три вопроса составляют оставшуюся часть этой статьи.
Цинк и алюминий по физической причине отливают на разных станках. Сплавы цинка плавятся при температуре около 390 °C, достаточно низкой, чтобы машина с горячей камерой удерживала ванну, гибкую шейку и сопло погруженными в расплав и выпускала отмеренную дозу за секунды. Алюминий плавится при температуре около 600 °C и разливается при температуре 650–700 °C, что разрушит железные части горячей камеры, поэтому алюминий работает в холодной камере: металл заливается в дробовую гильзу каждый цикл.
Этот разрыв в процессе объясняет большинство последующих последствий. Цинк быстрее заполняет более тонкие участки, удерживает более плотные размеры и оставляет лучшую поверхность после литья. Алюминий имеет гораздо меньшую массу при том же объеме и переносит гораздо больше тепла.
| Недвижимость | Замак 3 (цинк) | A380/ADC12 (алюминий) |
|---|---|---|
| Плотность | 6,6 г/см³ | 2,71 г/см³ |
| Температура плавления | ~387 °С | ~600 °С, заливка при 650–700 °С |
| Предельная прочность на растяжение | ~283 МПа | ~324 МПа |
| Предел текучести | ~221 МПа | ~159 МПа |
| Твердость | ~82 ГБ | ~80 ГБ |
| Теплопроводность | ~113 Вт/м·К | ~96 Вт/м·К |
| Практичная минимальная стена | 0,5–1,0 мм | 1,5–2,5 мм |
| Линейный допуск, мелкие детали | ±0,025–0,05 мм | ±0,05–0,13 мм |
| Процесс литья | Горячая камера | Холодная камера |
| Типичная жизнь штампа | Часто 500 000 выстрелов | Обычно 100 000–150 000 выстрелов. |
Цинк примерно в 2,4 раза плотнее алюминия. Переделав тот же объем из цинка в алюминий, вы удалите примерно 59% массы. Вот почему программы, ориентированные на вес, такие как диапазон электромобилей или целевые показатели неподрессоренной массы, начинаются с алюминия и редко оглядываются назад.
Компромисс – толщина стенок. Ребро толщиной 0,6 мм надежно отливается из цинка; то же ребро в А380, скорее всего, будет короткозамкнутым или холоднозакрытым, поэтому конструкция смещается до 1,5–2,5 мм. Более толстые стенки более легкого сплава сводят на нет преимущество в весе и всегда увеличивают время затвердевания и стоимость цикла.
Третье число — это температура, и именно здесь начинается большинство сбоев в работе поля. Цинк, отлитый под давлением, быстро теряет прочность примерно при температуре выше 95–100 ° C и расползается при постоянной нагрузке, поэтому болтовое соединение, выдерживающее крутящий момент при комнатной температуре, может расслабиться после летней жары под капотом. Алюминий A380 сохраняет большую часть своей прочности примерно до 150 °C, а такие марки, как A360 или AlSi10MnMg, имеют еще большую прочность.
Сравнивать два сплава только по цене металла – это ловушка. Цинковый сплав обычно стоит дороже за килограмм, чем алюминий, а поскольку он более плотный, цинковая часть того же объема также потребляет больше килограммов. По стоимости материала цинк проигрывает почти всегда.
Сравнение переворачивается, как только вы посчитаете остальную часть процесса. Более низкая температура плавления и более быстрое затвердевание сокращают время цикла, а литье в горячей камере сокращает количество отходов. Тонкие стенки и жесткие допуски означают, что деталь покидает матрицу, близкую к чистой форме, поэтому сверление, фрезерование и чистовая обработка не требуются. Штампы охлаждаются и служат гораздо дольше, что позволяет распределять затраты на оснастку на большее количество деталей. Цинк также обрабатывается быстрее и нарезает чище, что важно для кронштейнов и корпусов с дюжиной резьбовых отверстий.
Действующее правило: цинк выигрывает, когда объем механической обработки высок, допуски жесткие или годовой объем велик. Алюминий выигрывает, когда деталь тяжелая, крупная или нагретая, поскольку никакая экономия в процессе не компенсирует потерю плотности в 2,4 раза или отказ от ползучести при эксплуатации. Инструментальная обработка следует той же логике, и для каждого маршрута это разные инженерные задачи: алюминиевым штампам нужна инструментальная сталь для горячей обработки, мощное охлаждение и управление температурным режимом, чтобы выдержать цикл за циклом обработки металла при температуре 650 °C.
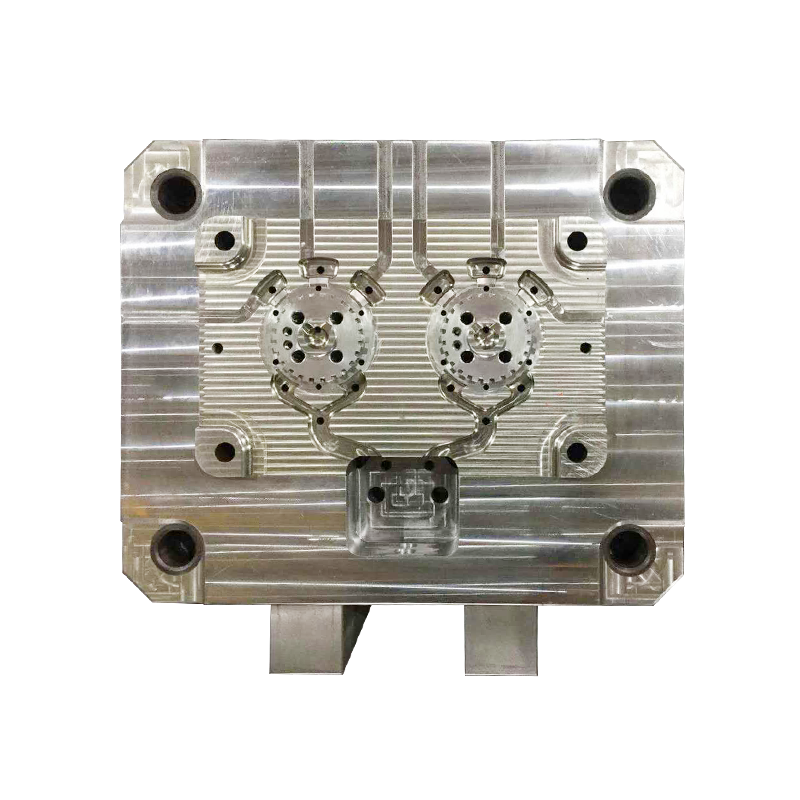
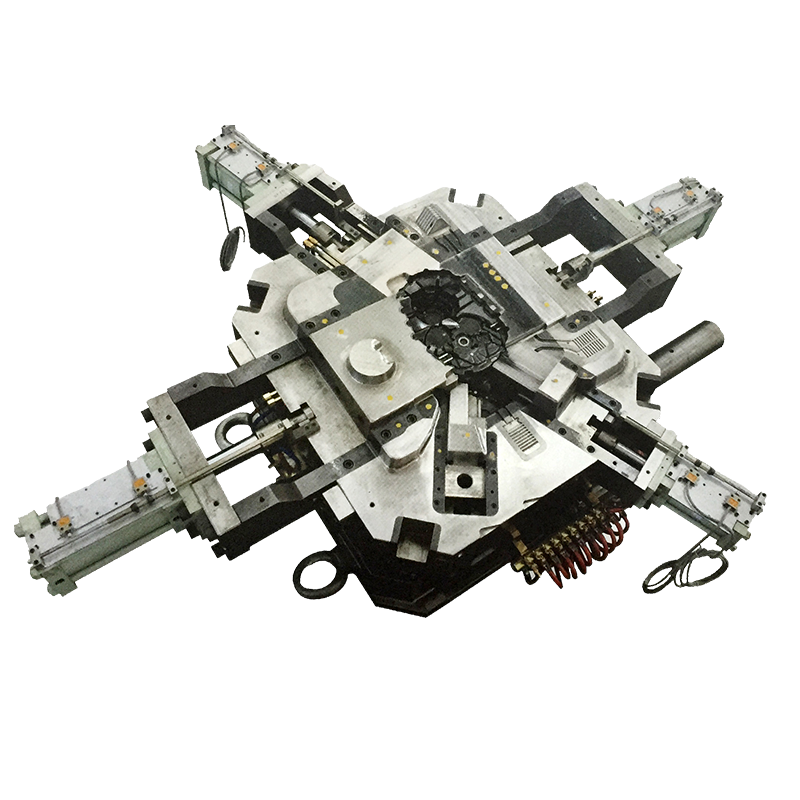
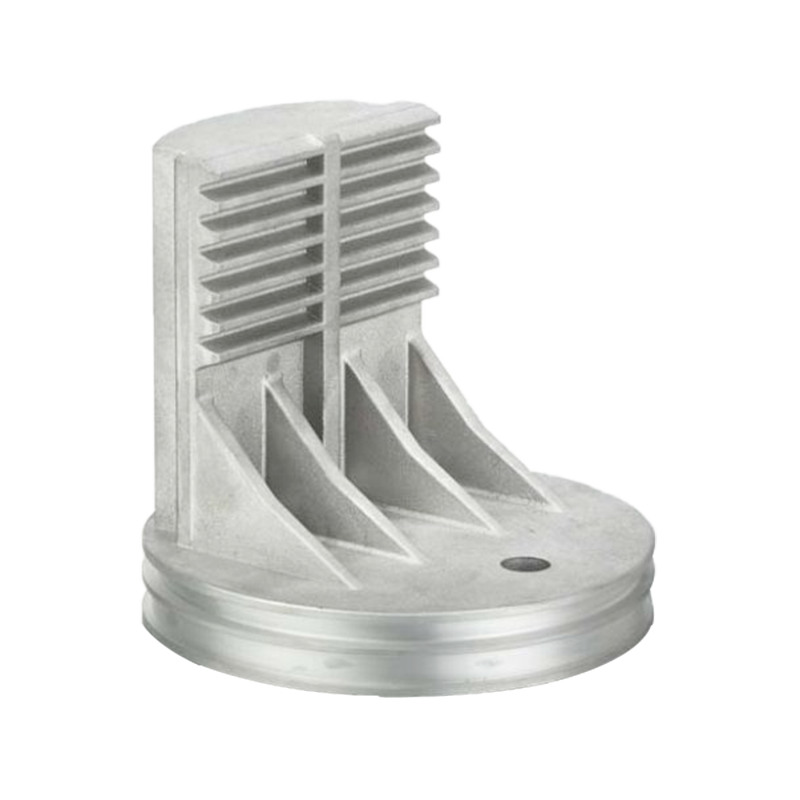
 Изготовленные на заказ формы для литья под давлением алюминия под высоким давлением Изготовленные на заказ формы для литья под высоким давлением алюминия для точных компонентов; проанализировать, когда жесткие допуски или высокие годовые объемы делают обработку алюминия практичным путем. Посмотреть продукт →
Цинк заслужил свое место в производстве небольших, точных и крупносерийных компонентов, где в противном случае вторичные операции доминировали бы в цене за штуку:
Каждая из этих деталей достаточно мала, поэтому потеря плотности измеряется в граммах, а выигрыш в точности измеряется отсутствием этапов обработки и меньшим количеством брака.
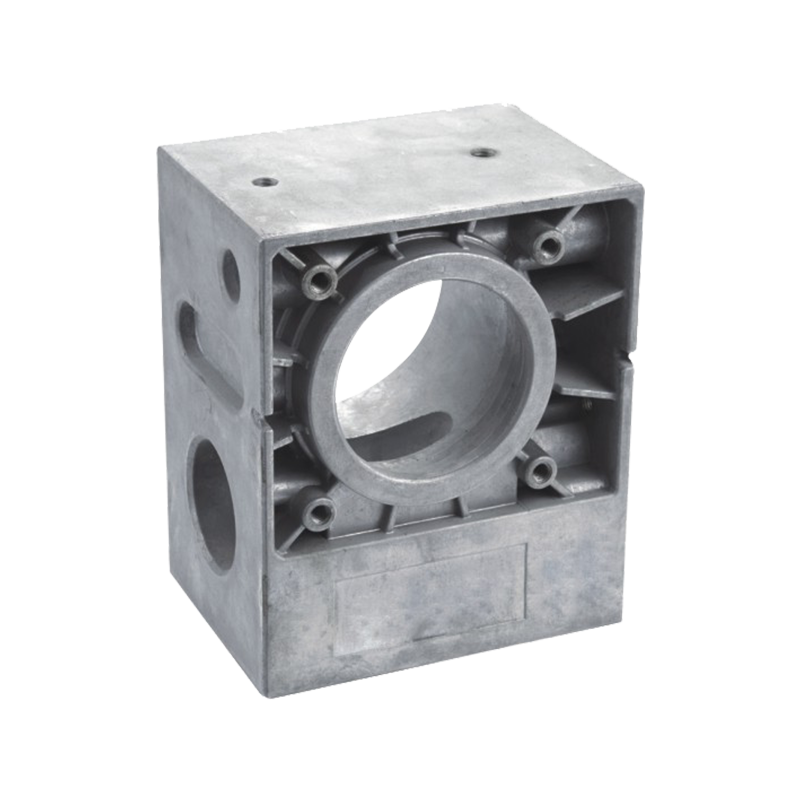
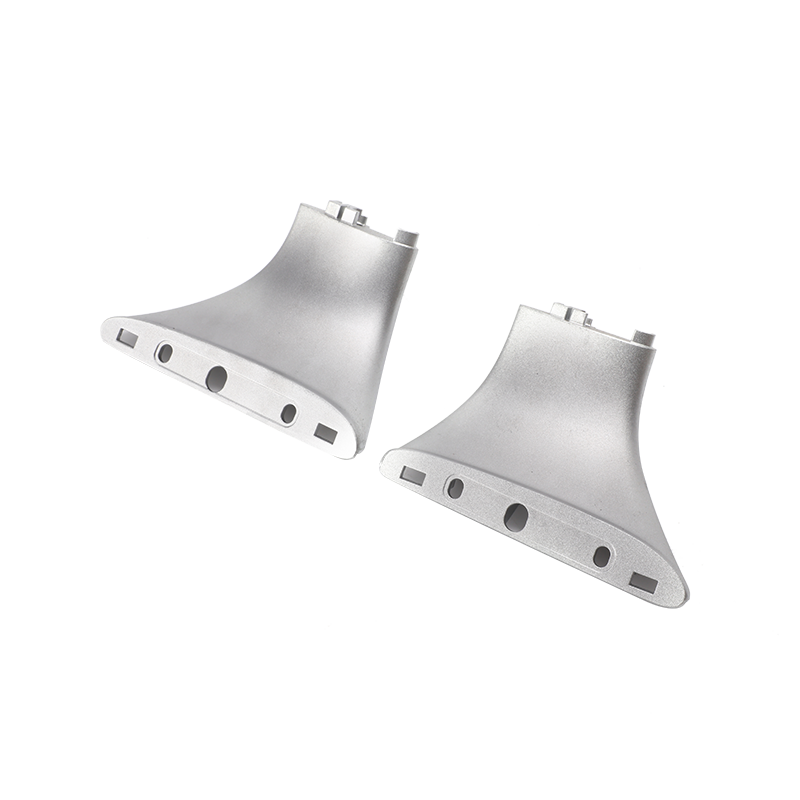
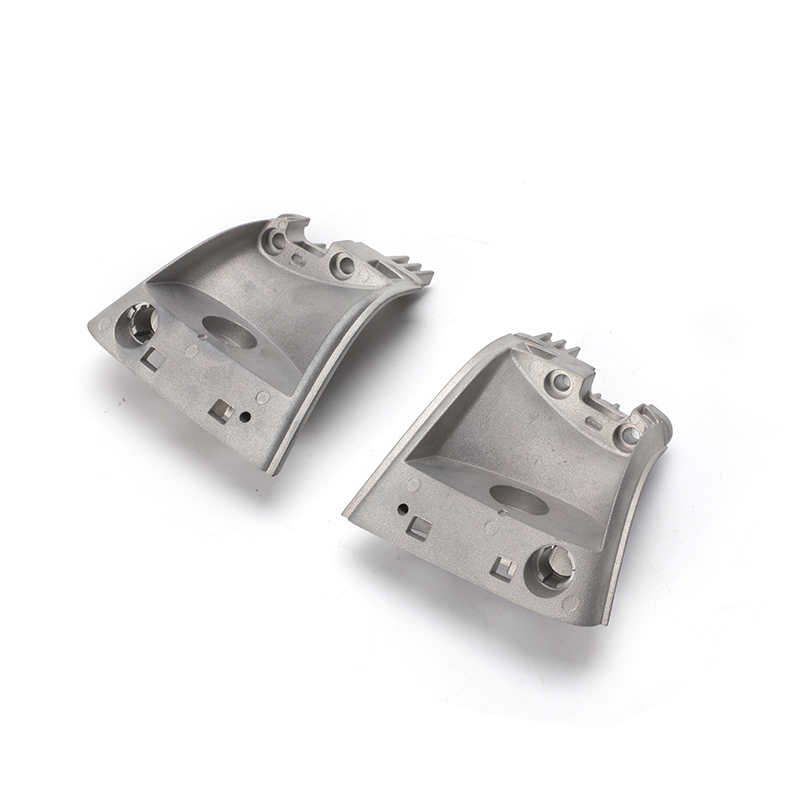 Цинк Die-Cast Car Luggage Rack Support Bracket Небольшой опорный кронштейн из литого под давлением цинкового сплава для автомобильных багажников, подходящий для компактных автомобильных деталей, где важна точность и минимальная механическая обработка. Посмотреть продукт →
Алюминий занимает те части, где господствует масса или тепло:
Цинк редко может быть конкурентоспособным, если его вес превышает несколько килограммов, поэтому при больших отливках решение часто принимает машина, а не паспорт материала.
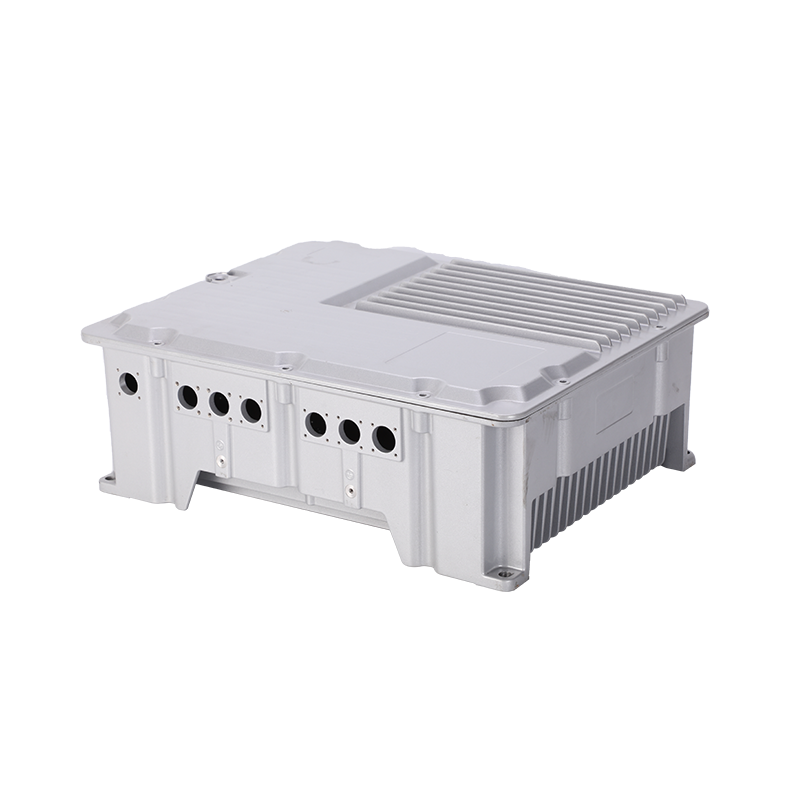
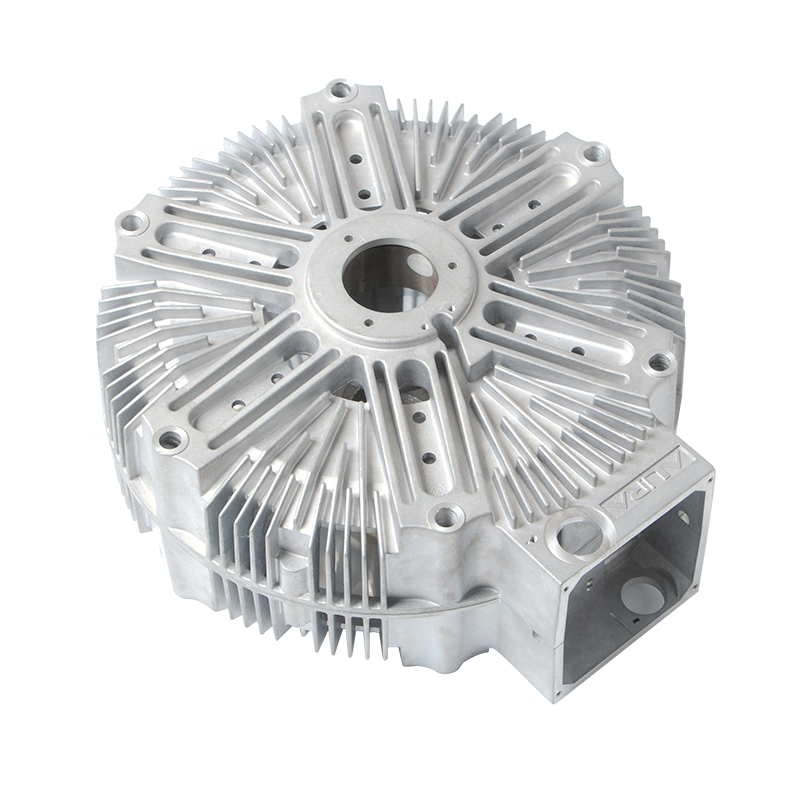
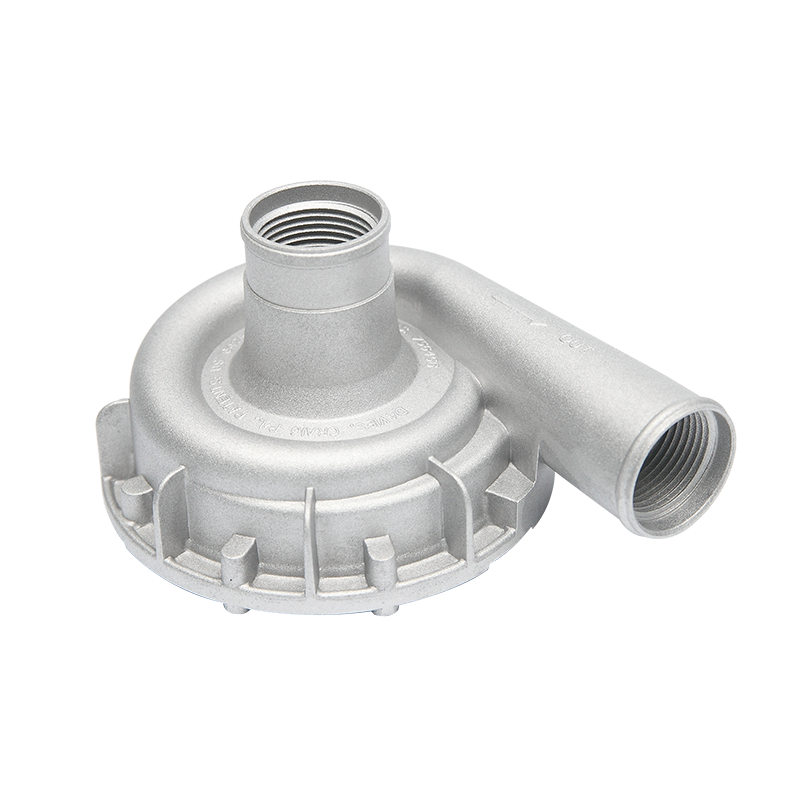
 Корпус автомобильного двигателя, отлитый под давлением из алюминия под высоким давлением Алюминий die-cast motor housing for automotive use, from 2 kg to 20 kg, suited to larger castings where mass and heat guide material choice. Посмотреть продукт →
Цинк хорошо воспринимает формованную и нарезанную резьбу и удерживает крутящий момент в тонких секциях, поэтому небольшие цинковые кронштейны часто не нуждаются в вставках. Алюминий мягче на боковой стороне резьбы, поэтому все, что открывается и закрывается в процессе эксплуатации — крышка, панель доступа, корпус фильтра — должно иметь стальную вставку или винт для нарезания резьбы, разработанный для алюминия. В таких частях, как герметичные масляные поддоны и поддоны , расположение болтов и высота бобышки должны быть спроектированы с учетом поведения резьбы, а не скопированы с цинкового чертежа.
В гальваническом ряду цинк находится ниже алюминия, стали и нержавеющей стали, поэтому цинковая деталь, прикрепленная болтами к алюминиевой конструкции, становится жертвенным анодом. В дорожно-солевой или прибрежной эксплуатации он разъедает в первую очередь. Обычно используются покрытия, изолирующие шайбы или алюминиевый кронштейн, и это одна из причин, по которой цинк реже используется во внешнем оборудовании шасси.
При температуре выше примерно 95 °C цинк медленно деформируется под постоянной нагрузкой. Любую цинковую деталь, несущую предварительную нагрузку вблизи источника тепла, следует оценить с запасом по температуре или перенести на алюминий.
Цинк подвергается пассивации, порошковой окраске, электронному покрытию и декоративному покрытию с небольшой подготовкой поверхности. Алюминий с высоким содержанием кремния, такой как A380, анодируется неравномерно и часто становится темным или покрывается пятнами, поэтому программы, которым требуется однородный анодированный вид, обычно используют сплав с низким содержанием кремния или вместо этого переходят на порошковое покрытие.
Не за килограмм. Цинковый сплав обычно стоит дороже, а его плотность в 2,4 раза выше. Цинк становится дешевле на уровне готовой детали, когда жесткие допуски, тонкие стенки и тяжелая механическая обработка в противном случае привели бы к увеличению затрат на обработку алюминия, или когда объем достаточно велик, чтобы получить выгоду от более длительного срока службы матрицы.
Да, но не при прямом влажном контакте. Цинк является анодом в паре и преимущественно подвержен коррозии. Используйте покрытия, изолирующие шайбы или совместимый герметик на стыке.
Алюминий А380 имеет более высокий предел прочности - около 324 МПа против 283 МПа у Замака 3, а цинк - более высокий предел текучести. Прочность на килограмм и близко не стоит: алюминий выигрывает с большим отрывом.
Цинк надежно отливает стенки толщиной 0,5–1,0 мм. Алюминия требуется примерно 1,5–2,5 мм в зависимости от геометрии и длины потока. Выбирайте тоньше этих пределов и ожидайте коротких ударов, холодных закрытий и пористости.
Алюминий почти поголовно. Эти детали большие, требуют тепловых путей и часто имеют структурные или герметизирующие функции. Цинк по-прежнему попадает в тот же автомобиль в небольшие кронштейны, разъемы и компоненты защелок.
Вы готовы Сотрудничать С Джидой?
* Ваша электронная почта в безопасности с нами, мы не спам.
Продукция
Контактная информация
nbjd011@126.com
+86-574-86115705
№ 58 Молд Роуд, Daqi Technology Industrial Zone, Beilun District, Ningbo