Получите цитату
Корпус двигателя из обработанного алюминия не выдерживает испытания на герметичность при давлении 1,5 бар через 40 секунд. Сплав соответствовал техническим требованиям, температура матрицы находилась в допустимых пределах, а до механической обработки отливка выглядела безупречно. Причиной стал газ: воздух, который попал в полость с металлом и ему некуда было деваться после затвердевания детали.
Технология вакуумного литья под давлением является ответом на эту проблему, и ее преимущества легче всего оценить с точки зрения производства: уровень брака, уровень утечек и то, что разрешено делать с деталью после литья.
Первый вывод: за счет вакуумирования полости матрицы до и во время выстрела вакуумное литье под давлением сокращает количество захваченного газа до уровня, значительно меньшего, чем при обычном литье под высоким давлением (HPDC). Это одно изменение приносит большую часть преимуществ: меньше дефектов газовой пористости, герметичное литье, практичный путь к термообработке и сварке Т6, более тонкие стенки, более чистые литые поверхности и более низкую стоимость принятой детали. Компромиссом является сложность оснастки: герметичные матрицы, вакуумные клапаны и дисциплинированное обслуживание.
В обычной машине с холодной камерой полость заполнена воздухом при атмосферном давлении, когда плунжер начинает свой быстрый выстрел. Металл входит в ворота со скоростью 30–60 м/с, а у воздуха есть миллисекунды, чтобы выйти через вентиляционные отверстия, глубина которых обычно составляет 0,1–0,2 мм. Вентиляционные отверстия переполняются или забиваются остатками антиадгезива, а все, что остается, становится газовой пористостью.
Вакуумная система добавляет в головку клапан, который соединяет полость с вакуумным резервуаром. Полость откачивается во время медленного выстрела, прежде чем начнется быстрый выстрел, и клапан закрывается при приближении металлического фронта. Тогда усиление происходит точно так же, как и при обычном кадре.
Два уровня являются общими. Системы с вакуумным усилителем поднимают полость примерно до 200-500 мбар абсолютного давления и в основном поддерживают вентиляционные отверстия. Системы высокого вакуума достигают 50-100 мбар и представляют собой версию, которая меняет то, для чего можно использовать отливку. Две детали решают, будет ли работать то или иное: уровень вакуума должен измеряться на штампе, а не на насосе, поскольку изношенное уплотнение скрывает проблему; и вакуум не заменяет вентиляцию, он уменьшает количество воздуха, которое должно пройти через вентиляционные отверстия, что уменьшает вспышку и засорение.
| Параметр | Обычный HPDC | Вакуумный | Литье под высоким вакуумом |
|---|---|---|---|
| Давление в полости перед заполнением | около 1000 мбар | 200-500 мбар | 50-100 мбар |
| Содержание газа в отливке | 10-20 см³/100 г | 5-10 см³/100 г | 2-5 см³/100 г |
| Типичная толщина стенки | 2,0-3,0 мм | 1,5-2,5 мм | 1,2-1,8 мм |
| Термическая обработка Т6 | не практично, вздутие | ограниченный | осуществимо на подходящих сплавах |
| Герметичность под давлением | часто требует пропитки | обычно приемлемо | надежно герметичен |
| Относительная стоимость штампа | базовый уровень | плюс 5-15% | плюс 10-25% |
| Фокус на техническое обслуживание | вентиляционные отверстия, разделительный агент | уплотнения, клапан | уплотнения, клапан, vacuum monitoring |
Разрезание воздуха в полости не удаляет все поры; Отдельная проблема – усадочная пористость из-за плохого теплового баланса. Он действительно удаляет большие газовые поры неправильной формы, которые вызывают большинство браков, и это проявляется в пяти местах.
Содержание газа в хорошо контролируемом высоковакуумном выстреле обычно падает с 10-20 см³ на 100 г металла до 2-5 см³, а плотность увеличивается примерно на 1-2%. Уровень рентгенографических отклонений следует той же тенденции.
Корпуса, корпуса клапанов, крышки аккумуляторных батарей и масляные поддоны оцениваются по степени утечки, а не по внешнему виду. Обычные отливки часто требуют пропитки смолой, что увеличивает ступень и риск разрушения, зависящий от температуры. Вакуумные отливки обычно выдерживают давление в отлитом состоянии, поэтому испытание на герметичность проверяет, а не ремонтирует.
Обработка раствором Т6 при температуре около 500 ° C приводит к расширению захваченного газа, а при обычном литье под давлением образуются пузыри. При содержании газа в однозначных числах подходящие конструкционные сплавы можно подвергать термообработке, а также сваривать MIG, TIG или лазерную сварку с приемлемым ростом пор.
Более низкое противодавление захваченного воздуха позволяет металлу более предсказуемо заполнять тонкие секции, поэтому стенки толщиной 1,2–1,8 мм заменяют стенки толщиной 2,5–3,0 мм. Припуск и вес станка уменьшаются, а меньшее количество микроотверстий на поверхности означает меньшее количество вздутий после порошкового покрытия или анодирования.
Выигрыш — это не более дешевый выстрел, это более дешевая хорошая часть. Уровень брака на заводе обычно падает с 5-8% до 1-3%, а поскольку дефекты выявляются при рентгеновском исследовании или тесте на герметичность, а не после обработки на станках с ЧПУ, стоимость потерь на одну отбракованную деталь резко падает.
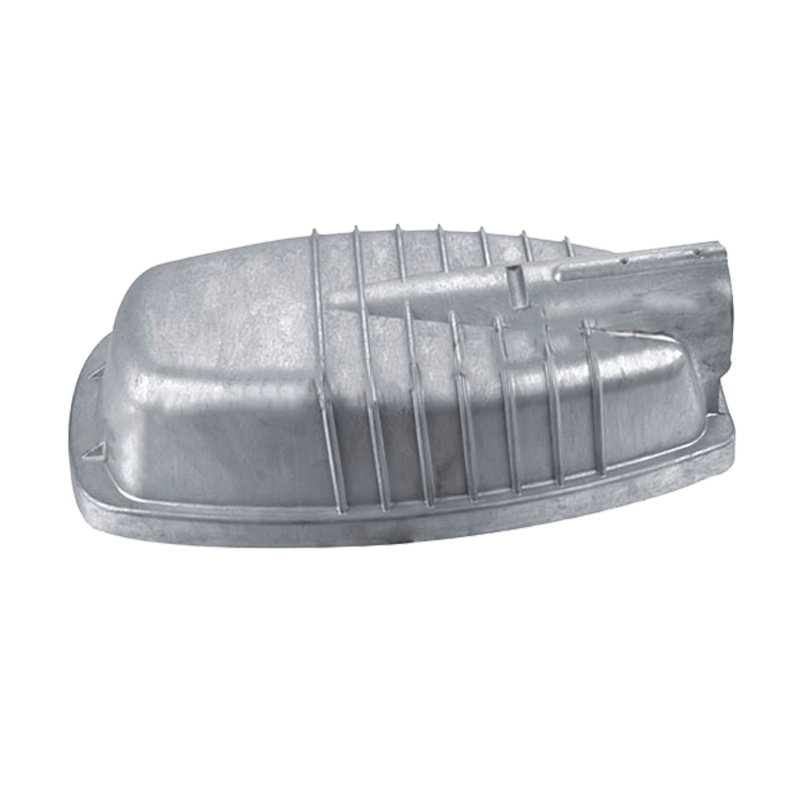
Литье под давлением в вакууме окупается там, где стенки тонкие, геометрия сложная или деталь должна выдерживать давление или выдерживать термическую обработку. В книге заказов доминируют три группы.
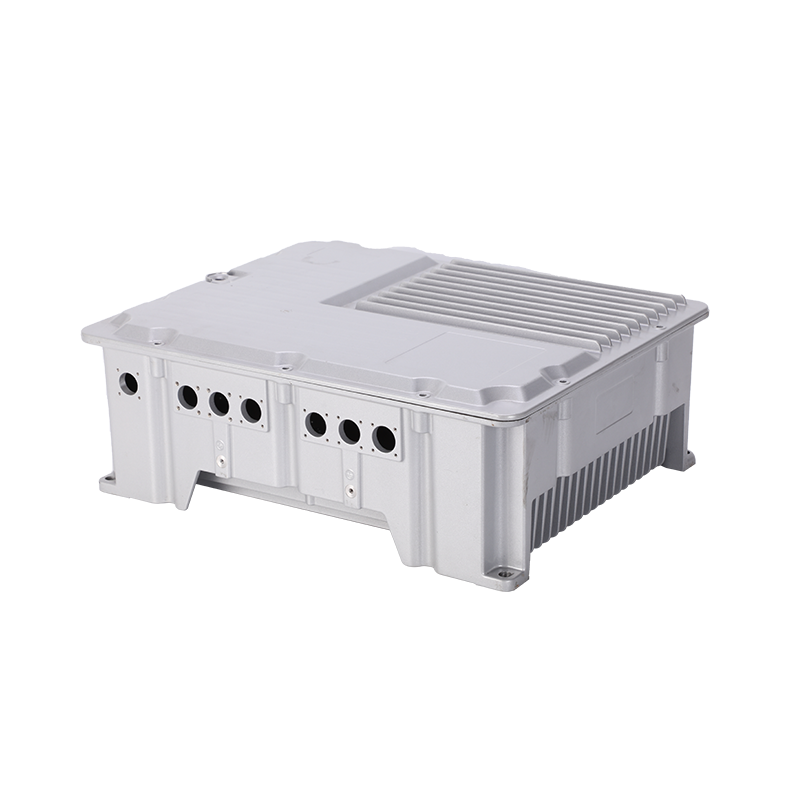
Корпуса сочетают в себе большую проекционную площадь, тонкие стенки, уплотнительные фланцы и строгие ограничения на утечку. Пористость на фланце или сварном шве – это скорее проблема безопасности, чем косметическая проблема. О дизайне рассказывается в нашей заметке на как корпуса и крышки аккумуляторных батарей способствуют безопасности транспортных средств на новых источниках энергии .
 Корпус и крышка аккумуляторной батареи для автомобилей с новыми источниками энергии/электромобилей Корпус и крышка аккумуляторной батареи для автомобилей с новыми источниками энергии/электромобилей Посмотреть продукт →
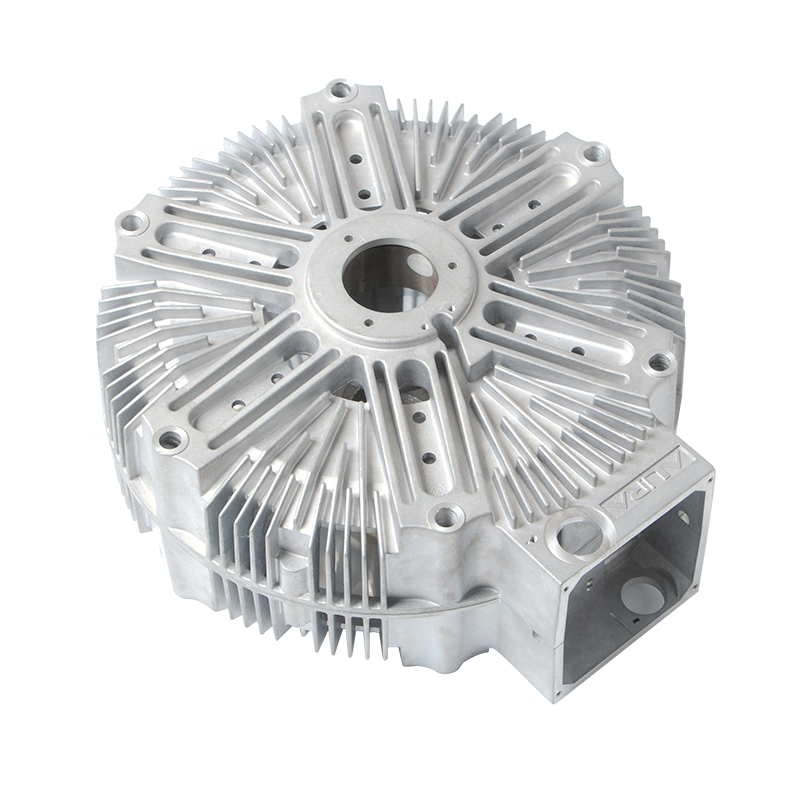
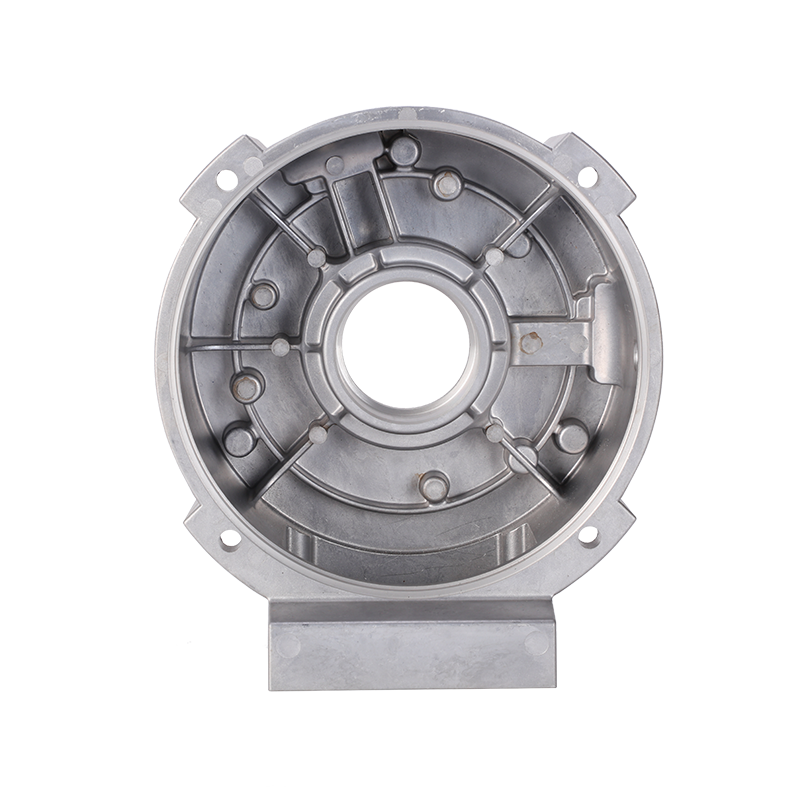
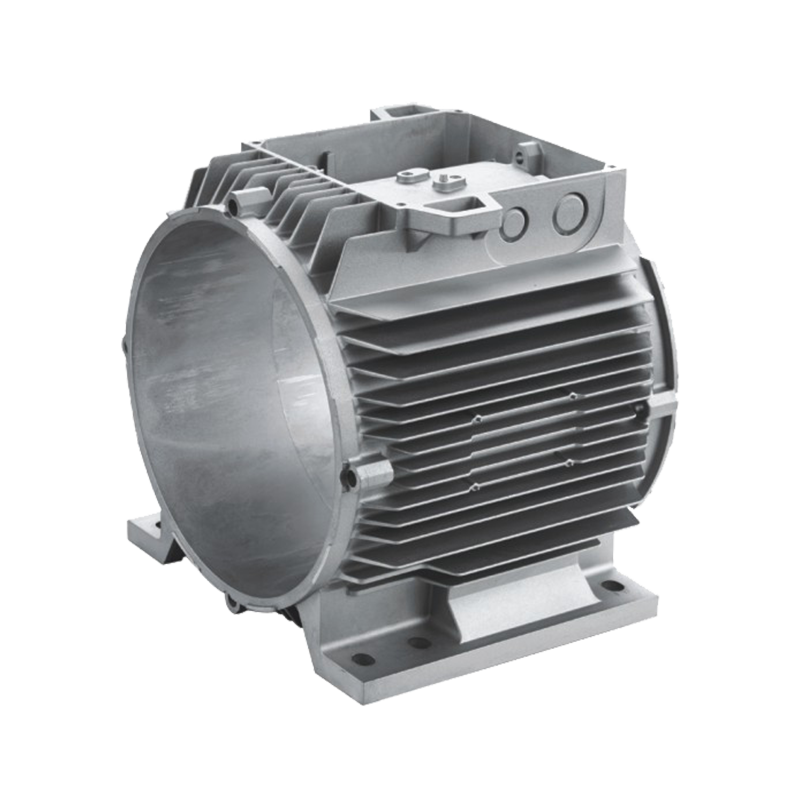
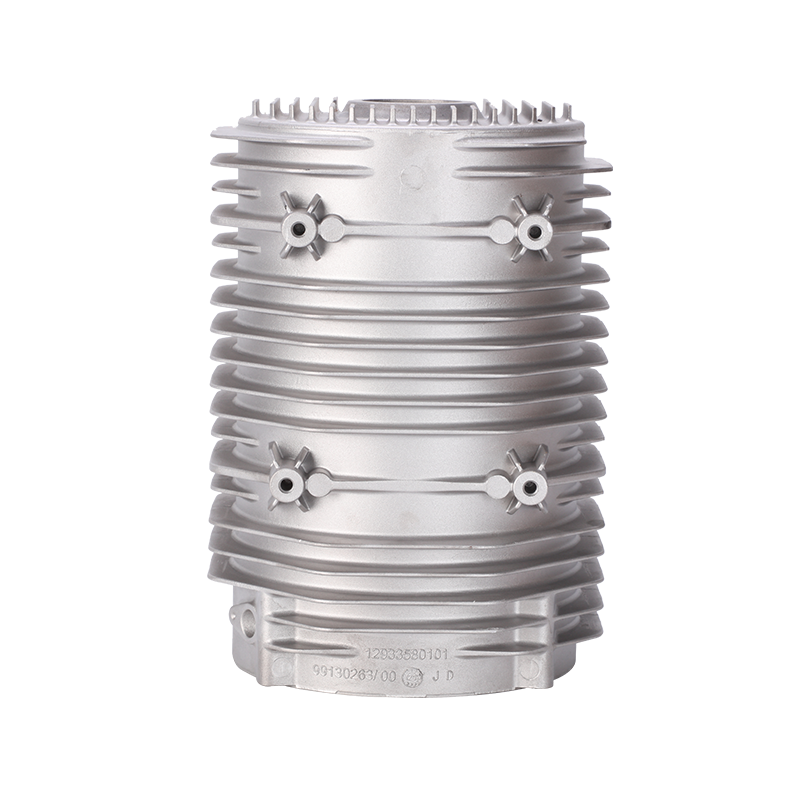
Эти детали должны обеспечивать концентричность седел подшипников, рассеивать тепло и часто иметь охлаждающие каналы. Более плотный металл вокруг седел подшипников и уплотняющих поверхностей снижает припуски на механическую обработку и количество отходов после обработки.
 Корпус электродвигателя, рама статора, алюминиевое литье под давлением Корпус электродвигателя, рама статора, алюминиевое литье под давлением Посмотреть продукт →
Корпуса светодиодов и радиаторы, компоненты коробки передач и подъемников, регулирующие клапаны и пневматические детали следуют одной и той же логике: более тонкие стенки, меньшее количество отверстий после нанесения покрытия, лучшая герметичность.
Ориентировочное разделение работ с вакуумом и высоким вакуумом в смешанной автомобильной и промышленной книге заказов.
Покупатели, которые рассматривают вакуум как универсальное обновление, обычно платят за инструменты, которые они не могут использовать. Стоит четко обозначить пределы.
Процесс приносит результаты только в том случае, если спецификация покупки поддерживает его. В запрос стоит включить четыре пункта.
Ningbo Jieda Molding & Machine производит алюминиевые и цинковые штампы и отливает детали на своем заводе в Бэйлуне, используя собственные станки с ЧПУ, порошковое покрытие и анодирование, сертифицированные IATF16949 и машины с холодной камерой грузоподъемностью от 200 до 1600 тонн. Сторона пресс-формы в этой цепочке – это то, где вакуумная программа выигрывает или проигрывает.
 Алюминиевые формы для литья под давлением по индивидуальному заказу под высоким давлением Алюминиевые формы для литья под давлением по индивидуальному заказу под высоким давлением Посмотреть продукт →
Вы можете прочитать больше о компания и ее деятельность по литью под давлением если вам нужно проверить емкость или пригодность оборудования.
Нет. При литье под вакуумом используется небольшой вакуум, обычно 200-500 мбар, в основном для облегчения вентиляции. Литье в высоком вакууме вытягивает полость до 50-100 мбар и является вариантом, обеспечивающим термообработку, сварку и надежную герметичность. Когда поставщик предлагает литье под вакуумом, запросите измеренное давление в полости.
Стандартные сплавы Al-Si, такие как A380 или ADC12, выигрывают в основном по проценту брака и качеству поверхности. Гораздо больше приносят конструкционные сплавы с низким содержанием железа и контролируемым марганцем, используемые для тонкостенных и термообрабатываемых деталей; именно они стали причиной разработки систем высокого вакуума. Сплавы цинка также можно отливать в вакууме, но польза от этого меньше, поскольку цинк течет легче.
Нет. Это снижает вероятность образования крупных газовых пор, но усадочная пористость, холодные замыкания и включения все равно возникают. Большинство программ продолжают проводить рентгеновские исследования плюс 100%-ные испытания на герметичность герметичных деталей, а вместо этого используют вакуумный каротаж для демонстрации стабильности процесса.
Если деталь должна выдерживать давление, подвергаться термообработке или сварке, обычно да; альтернативой является другой процесс или этап пропитки. Для простой толстостенной детали, не находящейся под давлением, дополнительные 10–25 % стоимости штампа редко окупаются.
Преимущество вакуумного литья под давлением – это не одна особенность. Это изменение того, что может обещать процесс: отливка, которая выдерживает давление, выдерживает цикл термообработки, принимает покрытие без вздутий и подвергается механической обработке с предсказуемым процентом брака. Если ваша следующая деталь будет проверена на основе испытаний на герметичность или требований к усталости, за это изменение стоит заплатить. Если это скобка, то, скорее всего, нет.
Вы готовы Сотрудничать С Джидой?
* Ваша электронная почта в безопасности с нами, мы не спам.
Продукция
Контактная информация
nbjd011@126.com
+86-574-86115705
№ 58 Молд Роуд, Daqi Technology Industrial Zone, Beilun District, Ningbo