Получите цитату
Когда инженер по закупкам приносит новую алюминиевую деталь в литейный цех, первый практический вопрос заключается не в том, какой процесс литья теоретически «лучше». Вопрос в том, сможет ли литье под высоким давлением или литье под низким давлением достичь целевой стоимости детали, толщины стенок и пределов пористости при требуемом годовом объеме. Короткий ответ: правильный процесс — это тот, который соответствует книге заказов. Литье под высоким давлением доминирует там, где время цикла и повторяемость размеров приводят к значительному снижению затрат. Литье под низким давлением побеждает там, где газонепроницаемость, термообработка и механическая целостность имеют большее значение, чем скорость.
При литье под высоким давлением расплавленный алюминий впрыскивается в матрицу из закаленной стали под давлением, намного более высоким, чем в системах низкого давления. Скорость инъекции чрезвычайно высока, что позволяет заполнить полость практически мгновенно. Эта скорость создает два эффекта.
Во-первых, он обеспечивает превосходное качество поверхности и жесткие допуски на размеры. Во-вторых, он позволяет создавать очень тонкие стенки, часто до 0,5 мм, что является основным преимуществом для легких деталей автомобилей и электроники. Время цикла может составлять от 30 до 90 секунд, что делает процесс высокопроизводительным при производстве десятков тысяч деталей в год.
Компромисс – пористость. Быстрая инжекция удерживает воздух и газ внутри отливки. Это может ухудшить механические свойства и газонепроницаемость. По этой причине многие изделия, отлитые под высоким давлением, требуют пропитки или других этапов герметизации, прежде чем их можно будет использовать в средах с жидкостью или давлением.
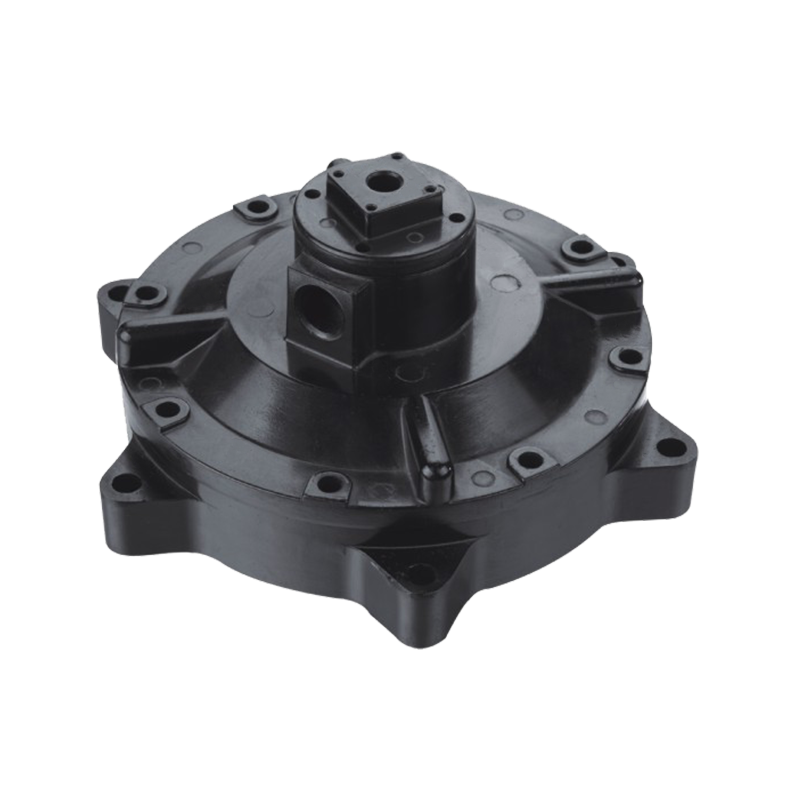
Корпуса автомобильных двигателей, аккумуляторные отсеки и корпуса светодиодных ламп являются классическими примерами деталей, для которых литье под высоким давлением оправдывает свое существование.
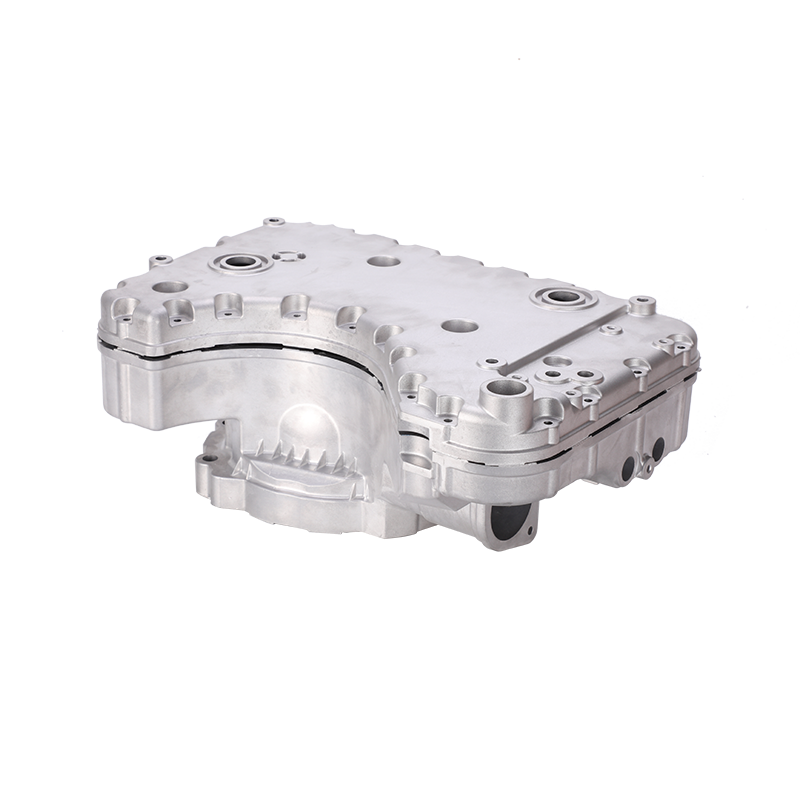
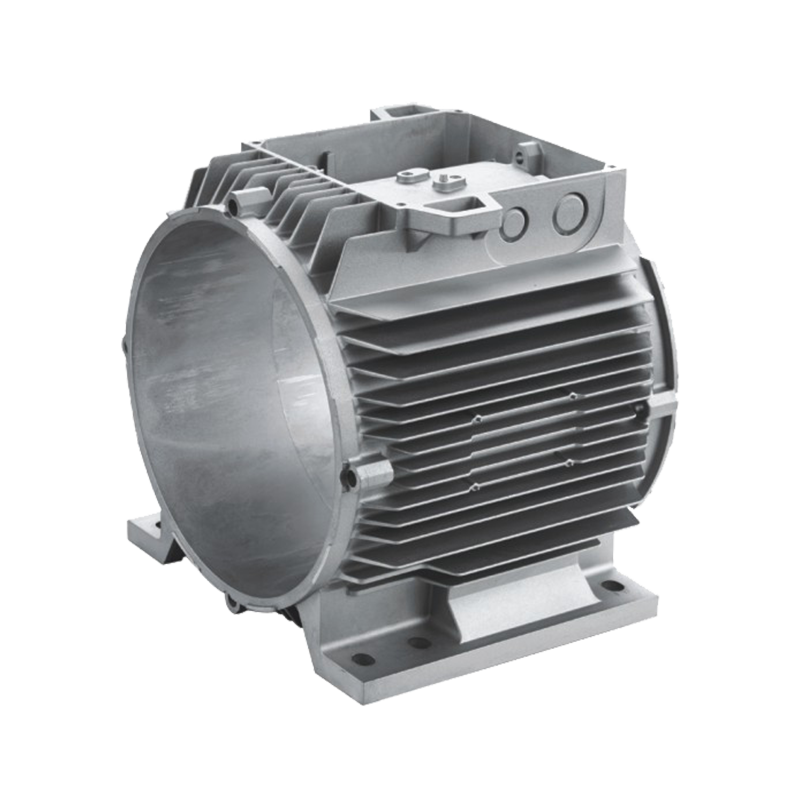
 Корпус автомобильного двигателя, отлитый под давлением из алюминия под высоким давлением Этот корпус двигателя подходит для применений, требующих защиты и поддержки внутренних компонентов двигателя. Конструкция из алюминиевого сплава помогает повысить эффективность двигателя и увеличить срок его службы, что делает его надежным выбором для использования в автомобилях. Посмотреть продукт →
При литье под низким давлением используется гораздо более мягкая сила наполнения. Сжатый воздух под давлением от 0,3 до 1,5 бар выталкивает расплавленный металл из герметичного тигля вверх через стояк в матрицу. Металл поднимается медленно, что обеспечивает стабильность потока и низкую турбулентность.
Именно эта стабильная заливка обеспечивает отливкам под низким давлением репутацию конструктивной надежности. Поскольку металл выталкивается снизу, матрица заполняется снизу вверх, и затвердевание происходит таким образом, что позволяет непрерывно подавать усадку. Пористость значительно ниже. Механические свойства, особенно удлинение и усталостная прочность, лучше, чем у обычных отливок под высоким давлением.
Низкое давление также является естественным выбором, когда деталь подлежит термической обработке. Поскольку в отливке меньше газовых карманов, алюминий может реагировать на отпуск Т6 без образования вздутий или внутренних повреждений. Обратной стороной является скорость: время цикла составляет от 5 до 15 минут, а штампы не выдерживают такого количества выстрелов, как штампы под высоким давлением.
Вот почему литье под низким давлением выбирают для крупных толстостенных деталей, конструктивных элементов подвески и колес, где прочность и надежность перевешивают производительность.
В следующей таблице приведены эксплуатационные различия, которые наиболее важны при принятии решений о ценах и инструментах.
| Параметр | Литье под высоким давлением | Литье под низким давлением |
|---|---|---|
| Давление наполнения | 14–70 МПа | 0,3–1,5 бар |
| Типичное время цикла | 30–90 с | 5–15 мин. |
| Умереть жизнь | 50 000–100 000 выстрелов | 20 000–50 000 выстрелов |
| Минимальная толщина стенки | 0,5–1,0 мм | 2,0–3,0 мм |
| Уровень пористости | Высшее | Низкий |
| Газонепроницаемость | Часто требует пропитки | Естественно лучше |
| Термическая обработка | Ограниченный | Совместимость с Т6 |
| Инвестиции в оборудование | Примерно в 4 раза меньшее давление | Низкийer initial cost |
Годовой объем – это первый фильтр. Когда прогноз достигает примерно 50 000–100 000 штук в год, литье под высоким давлением обычно обеспечивает самую низкую себестоимость единицы продукции. Штамповка быстро амортизируется, а быстрый цикл сокращает трудозатраты и машинное время. Ниже этого порога затраты на штамп высокого давления могут не окупиться.
Толщина стенок – второй фильтр. Тонкостенные, однородные профили — это родина литья под высоким давлением. Детали с толстыми секциями, глубокими ребрами или неравномерным распределением стенок лучше подходят для низкого давления, поскольку более медленное заполнение обеспечивает равномерную усадку подачи металла.
Толерантность – третий фильтр. Литье под высоким давлением обеспечивает высокую повторяемость размеров по всей отливке. Низкое давление вызывает меньше остаточных напряжений, но стабильность размеров больше зависит от термического контроля штампа.
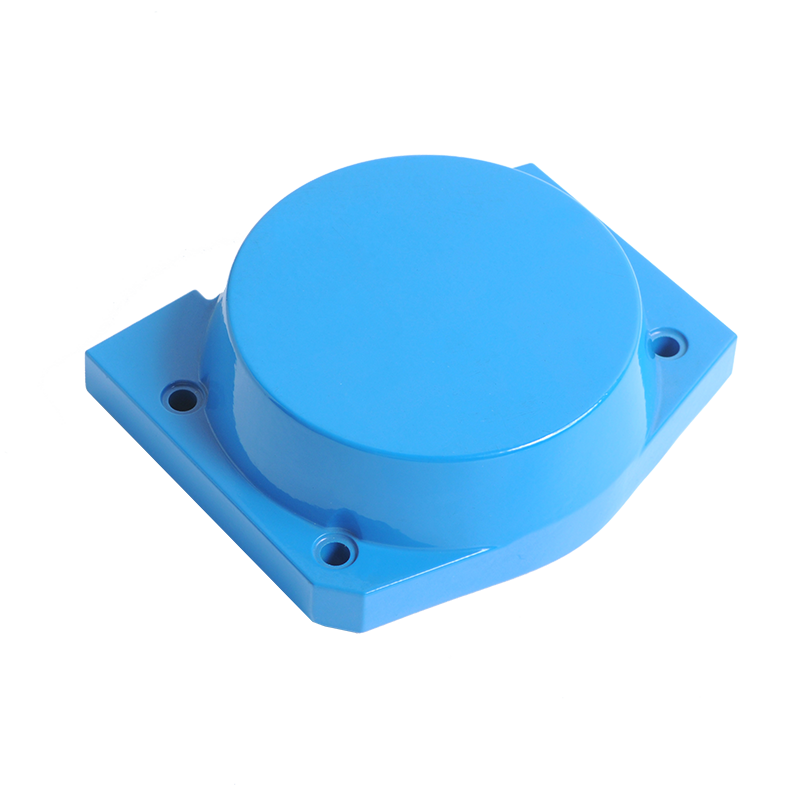
Корпуса аккумуляторов для электромобилей иллюстрируют этот выбор. Им нужны тонкие стенки для экономии веса, высокая повторяемость размеров при сборке и достаточная механическая прочность для защиты ячеек. На практике их производят методом литья под высоким давлением в больших объемах.
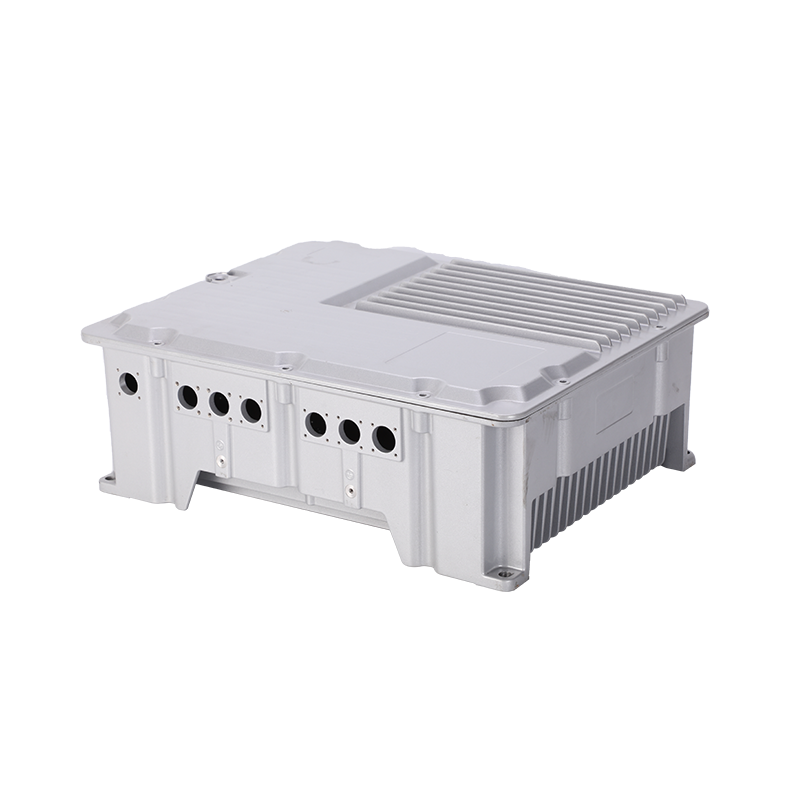
 Литой алюминиевый корпус и крышка аккумуляторной батареи для электромобилей Этот корпус батареи обеспечивает высокую прочность, герметизацию и рассеивание тепла, что имеет решающее значение для защиты элементов. Его легкая конструкция и простота установки обеспечивают эффективную сборку и обслуживание электромобилей. Посмотреть продукт →
Для более глубокого изучения различий между методами литья алюминия см. наше объяснение литье в песчаные формы, литье под давлением и литье по выплавляемым моделям .
Легко сравнить ценники двух машин, но общая стоимость отлитой детали – это то, что решает проект. Машина для литья под высоким давлением может стоить примерно в четыре раза дороже, чем система низкого давления, но эта разница исчезает, когда она распределяется на сотни тысяч выстрелов.
Стоимость штампа следует аналогичной кривой. Матрицы высокого давления изготовлены из закаленной инструментальной стали и имеют более короткий срок службы при масштабировании. Штампы низкого давления легче и дешевле, что делает их привлекательными для пилотных испытаний или разработки продукции. Если конструкция детали все еще меняется, испытание на штампе под низким давлением дает больше возможностей для итераций без необходимости использования полностью дорогостоящего инструмента.
Вторичные операции также склоняют чашу весов. Детали с газовой пористостью могут отбраковывать больше во время механической обработки или протекать во время испытаний под давлением. Отливки под низким давлением имеют тенденцию быть более чистыми и требуют меньше пропитки. Для компонентов, которые позже покрываются порошковой краской или анодируются, качество поверхности начинается в процессе литья, а не на линии отделки.
Не без изменения экономики. Обеими процессами часто можно получить одну и ту же геометрию, но время цикла, уровень пористости и профиль толщины стенок будут разными. Низкое давление может заменить высокое давление, когда объем детали падает и в конструкции основное внимание уделяется прочности и герметичности, а не пропускной способности.
Литье под высоким давлением является более сильным кандидатом. Высокая скорость впрыска быстро заполняет тонкие участки до того, как металл затвердеет. Низкому давлению будет сложно достичь очень тонких и длинных ребер без использования более высокого давления или добавления направляющих ворот.
Только тогда, когда стоимость инструментов распределяется по всей программе. Для небольших партий низкое давление обеспечивает более дешевую матрицу и более простую настройку машины. Компромисс – более медленное производство, но с меньшими первоначальными инвестициями.
Да. Если пузырьки газа находятся близко к поверхности, порошковое покрытие может вздуться во время отверждения. Отливки под низким давлением или отливки под высоким давлением, пропитанные пропиткой, являются более безопасным выбором, когда планируется интенсивная обработка поверхности.
Выбирайте литье под высоким давлением, если у вас большой годовой объем, толщина профиля тонкая и однородная, а повторяемость размеров имеет решающее значение. Выбирайте литье под низким давлением, когда газонепроницаемость, термообработка и прочность конструкции перевешивают скорость цикла или когда объем производства все еще растет.
Лучший источник уверенности – практическое обсуждение с опытным партнером по литью под давлением. Узнайте, насколько их набор оборудования, опыт работы с инструментами и возможности отделочной обработки соответствуют вашему семейству деталей. Благодаря четким данным об объемах и конструктивных ограничениях выбор между высоким и низким давлением становится простым инженерным расчетом.
Вы готовы Сотрудничать С Джидой?
* Ваша электронная почта в безопасности с нами, мы не спам.
Продукция
Контактная информация
nbjd011@126.com
+86-574-86115705
№ 58 Молд Роуд, Daqi Technology Industrial Zone, Beilun District, Ningbo