Получите цитату
Порошковое покрытие сохраняется при литье алюминия под давлением, если совпадают три фактора: плотная оболочка без открытой пористости, конверсионное покрытие, которое действительно сцепляется, и график отверждения, соответствующий сплаву и толщине стенки. Возьмите все три, и полиэфирная пленка толщиной 70 мкм выдержит 1000 часов нейтрального солевого тумана. Пропустите один, обычно предварительную обработку детали с пористой поверхностью, и тот же порошок рассыплется в течение нескольких сотен часов.
Это краткий ответ. Более длинная версия имеет большее значение для покупателей, поскольку порошковое покрытие часто указывается как одна позиция: «черное, матовое, от 60 до 80 мкм», без каких-либо переменных, которые определяют, выживет ли покрытие три зимы или три недели. Далее следует, что контролирует литейщик, что контролирует специалист по нанесению покрытий, и где они встречаются в заказе на поставку.
Порошковая покраска – это сухой процесс. Пистолет заряжает частицы полиэстера или эпоксидно-полиэфира, заземленная часть втягивает их, а печь расплавляет в сплошную пленку. Адгезия происходит сразу за два механизма: механический ключ от пескоструйной обработки профиля поверхности и химический мостик от слоя предварительной обработки. Отливки могут обеспечить и то, и другое, но они получаются иначе, чем экструдированный профиль или лист.
Отливка получается с тонкой мелкозернистой оболочкой и более шероховатой и пористой внутренней частью. При пескоструйной очистке необходимо прорезать отливочную оболочку, не открывая поры под ней, поэтому среда, давление и время выдержки заслуживают места в спецификации, а не пожимания плечами. A380 и ADC12 хорошо реагируют на оксид алюминия зернистостью от 120 до 180 при умеренном давлении; слишком грубая среда на тонкостенном корпусе скругляет края и открывает поры за один проход.
Содержание кремния — еще одна причина, по которой порошок по умолчанию используется для отделки литого алюминия. Сплавы для литья под давлением с высоким содержанием кремния анодируются неравномерно, при этом кремниевая фаза темнеет или вообще отказывается захватывать анодный слой. Порошок равномерно покрывает одну и ту же деталь любого цвета, образуя пленку, скрывающую текстуру отливки.
Пороховая линия — это цепочка решений, и каждое из них проявляется позже в результате проверки. Они больше всего двигают иглу.
Обработайте профиль, затем очистите. Щелочная или кислотная очистка с последующим нанесением конверсионного покрытия, цирконий или титан, не содержащий хроматов, для большинства экспортных работ, а также хроматирование там, где воздействие солевого тумана является серьезным, придает порошку поверхность, с которой он может химически сцепляться. Дисциплина полоскания имеет такое же значение, как и химия: засохшие остатки ополаскивателя под пленкой порошка являются одной из наиболее частых причин образования пузырей, которые появляются только после циклического изменения влажности.
Пленка, изготовленная на литых под давлением деталях, обычно имеет толщину от 60 до 90 мкм. Ниже 50 мкм покрытие текстуры отливки становится тоньше в высоких точках, и эффективность солевого тумана быстро падает. При толщине примерно 120 мкм ударное растрескивание и натяг резьбы становятся реальными рисками. Отверждение обычно занимает от 10 до 25 минут при температуре металла от 163 до 204 °C, и значение имеет температура металла, а не дисплей духовки.
Принимайте решение о маскировке до нанесения покрытия, а не после. Резьбы, сопрягаемые поверхности, отверстия подшипников, площадки заземления и любые элементы, закрепленные с затяжкой более ±0,1 мм, должны быть замаскированы. Повторное нарезание резьбы после отверждения работает, но оно снимает покрытие с боковых сторон резьбы и оставляет необработанный край, который становится первым местом коррозии на детали.
| Шаг | Типичная установка | Что пойдет не так, если его пропустить |
|---|---|---|
| Взрывные СМИ | Оксид алюминия, зернистость от 120 до 180, умеренное давление. | Слабый механический ключ; покрытие поднимается по краям и углам |
| Предварительная обработка | Конверсионное покрытие, полное и равномерное покрытие. | Волдыри и ползание назад от разметочных линий во время солевого тумана |
| Создание фильма | От 60 до 90 мкм, измерено на названном лице | В первую очередь корродируют тонкие зоны над текстурой отливки. |
| Вылечить | Температура металла от 163 до 204 °C, от 10 до 25 минут. | Недостаточное отверждение дает мягкую пленку с плохой ударопрочностью и устойчивостью к растворителям. |
| Маскировка | Резьба, отверстия, сопрягаемые поверхности, допуски менее ±0,1 мм. | Вмешательство в сборку и доработка постфактум |
| Инспекция | Поперечная адгезия, толщина, солевой туман на партию | Неисправности, обнаруженные конечным пользователем вместо линии |
Самые дорогостоящие проблемы с порошковым покрытием на литье под давлением вовсе не являются проблемами с покрытием. Это проблемы с отливкой: взаимосвязанная пористость вблизи поверхности, газ, захваченный в металле, или влага, находящаяся в порах, которая расширяется во время отверждения. В результате образуется точечное отверстие, волдырь или небольшой кратер, который появляется через несколько минут после того, как детали покидают печь, после чего порошок расходуется, а детали отправляются на металлолом, пока их не зачистят.
Защита устройства для нанесения покрытия представляет собой проход предварительного нагрева. Один раз прогрейте детали до температуры выше пика отверждения, дайте выйти захваченному газу и влаге, охладите, а затем нанесите покрытие. Это добавляет цикл печи, а для деталей с высокой пористостью это может потребоваться дважды. Защита литейщика находится выше по потоку: литье под высоким давлением с помощью вакуума, контролируемая температура матрицы, адекватная вентиляция и чистый, дегазированный расплав. Выбор конструкции пресс-формы, предотвращающий пайку и турбулентное заполнение, также, что не случайно, уменьшает пористость, которая портит отделку.
Там, где пористость невозможно устранить, в районе перехода от толстого к тонкому или в конце заливки, это должно быть указано на чертеже. Припуск на механическую обработку от 0,3 до 0,5 мм на косметическом лице часто полностью удаляет пористую кожу и дает устройству для нанесения покрытия твердую поверхность с небольшими затратами на удаление материала.
Покупатели постоянно просят такое сравнение, поэтому оно здесь в одном месте.
| Готово | Лучше всего подходит для литья под давлением | Ограничения для планирования |
|---|---|---|
| Порошковое покрытие (полиэстер) | Косметические и защитные кожухи, чехлы, кронштейны; широкий диапазон цветов и блеска | Вылечить at 163 to 204 °C; masking required; film adds 60 to 90 µm |
| Анодирование | Кованые детали или детали с низким содержанием кремния, которым требуется металлический вид и износостойкость. | Сплавы для литья под давлением с высоким содержанием кремния анодируются неравномерно и темнеют; ограниченное количество цветов |
| Мокрая краска | Быстрая смена цвета, небольшие тиражи, подкраска в полевых условиях | Меньшая долговечность пленки; работа с растворителями; обычно требуется грунтовка |
| электронное покрытие | Сложная геометрия, требующая полного покрытия перед нанесением верхнего слоя. | Только тонкие пленки; обычно базовый слой под пудрой |
Для большинства литых корпусов выбор сводится к порошковой или влажной краске, и обычно выбор решается объемом плюс количеством цветов. Один цвет при объеме производства предпочтителен для порошка; дюжина цветов по пятьдесят штук каждая благоприятствует краске.
Финиш сам по себе редко является решающим фактором. Он защищает деталь, которой предстоит выполнить другую работу, и приложение решает, какая часть спецификации действительно касается коррозии, а какая — внешнего вида.
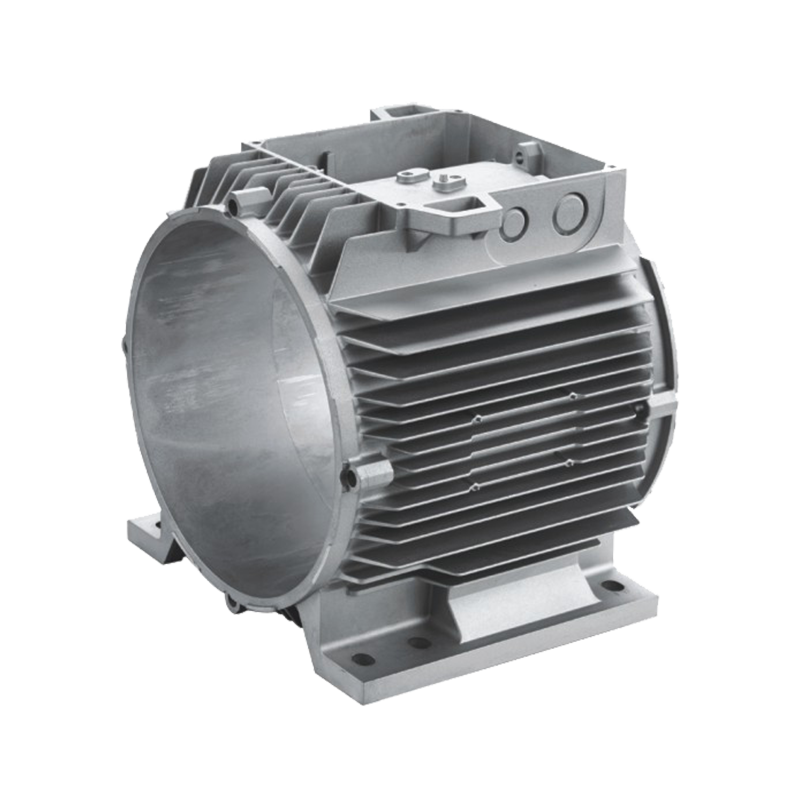
Корпуса двигателей и статоров нуждаются в наружной защите от коррозии, стабильных седлах подшипников и пленке, которая не скалывается при вдавливании пластин. Порошок работает хорошо, поскольку маскировать отверстие и сопрягаемую поверхность легко, а температура отверждения соответствует отливке A380.
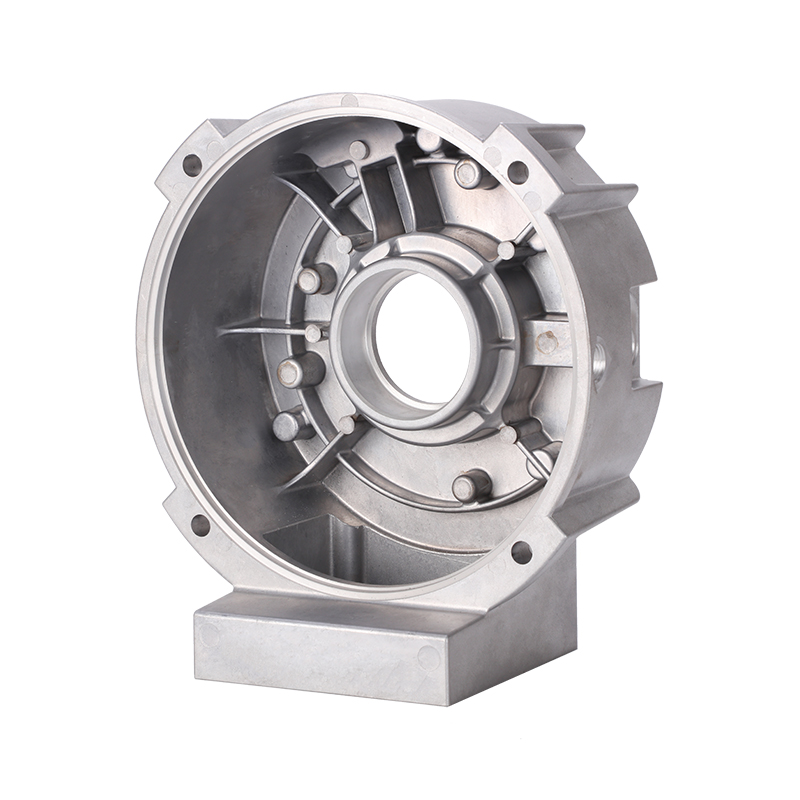 Торцевой щит двигателя из литого алюминия с порошковым покрытием Литой под давлением алюминиевый концевой щит для синхронных двигателей и двигателей NEMA, поддерживающий корпус статора, обработанный на станке с ЧПУ и имеющий порошковое покрытие для защиты от коррозии. Посмотреть продукт →
Корпуса регулирующих клапанов сочетают в себе механическую обработку и покрытие на одной детали: отверстия для уплотнений и резьбовые отверстия обрабатываются после литья, затем маскируются, а затем покрываются порошковой краской. Преимущество перед краской заключается в целостности пленки на переходе от машинной обработки к отливке, именно там, где тонкие пленки краски разрушаются в первую очередь.
 Регулирующий клапан из литого алюминия с механической обработкой и порошковым покрытием Регулирующий клапан из литого под давлением алюминия для регулирования расхода, давления и направления, с механической обработкой и порошковым покрытием для промышленных систем расхода. Посмотреть продукт →
Компоненты текстильных машин часто подвергаются как прецизионной механической обработке, так и порошковому покрытию, а покрытие должно выдерживать воздействие масла, ворса и постоянной вибрации, не растрескиваясь на обработанных краях. Идет полезное обсуждение почему обработка поверхности так сильно влияет на срок службы детали в этом приложении.
Расплывчатые спецификации покрытия позже порождают аргументы. Эти элементы устраняют большую часть двусмысленности еще до того, как будет отлита первая часть:
Одно замечание по поводу сроков проверки. Измеряйте адгезию после того, как детали отдохнут в течение 24 часов, а не сразу на линии. Порошковые пленки продолжают улучшать свои свойства по мере того, как они охлаждаются и оседают, а слишком ранний пробный тест с перекрестной штриховкой показывает худшие результаты, чем покрытие на самом деле.
Почти все могут, но не все выдерживают суровые условия солевого тумана без дополнительных усилий. Детали с сильной поверхностной пористостью нуждаются в предварительном нагреве, увеличении толщины или припуске на обработку, позволяющем удалить пористую оболочку.
При температуре металла от 163 до 204 °C литые детали A380 и ADC12 обычно не теряют прочности. Тонкие стенки, длинные тонкие детали и жесткие допуски на плоскостность заслуживают проверки после прохождения в печи, поскольку снятие напряжений и фиксация слегка смещают размеры.
Для большинства литых корпусов практическим окном является толщина от 60 до 90 мкм. Более тонкие пленки повторяют текстуру отливки и подвергаются коррозии в высоких точках; более толстые пленки трескаются при ударе и мешают сборке.
Пористость и литейная кожа. Лист однороден и легко поддается предварительной обработке, в то время как отливка приносит с собой подповерхностный газ, различный химический состав поверхности и часто остаточную смазку штампа. Неисправность почти всегда связана с приготовлением, а не с самим порошком.
Порошковое покрытие литья под давлением — это двухсторонний процесс. Литейщик владеет плотностью, поверхностью и геометрией; лицо, наносящее покрытие, владеет профилем, предварительной обработкой и отверждением. Когда финиш не удается, полезный вопрос не в том, чья это вина, а в том, какая из этих шести переменных переместилась.
Если вы указываете алюминиевые отливки с покрытием и предпочитаете, чтобы этапы литья, механической обработки и отделки были указаны вместе, а маскировка и контроль были определены заранее, мы работаем именно так: литье под давлением, механическая обработка и порошковое покрытие под одной крышей, одна система качества IATF 16949, один разговор.
Вы готовы Сотрудничать С Джидой?
* Ваша электронная почта в безопасности с нами, мы не спам.
Продукция
Контактная информация
nbjd011@126.com
+86-574-86115705
№ 58 Молд Роуд, Daqi Technology Industrial Zone, Beilun District, Ningbo