Получите цитату
Контейнер с корпусами редукторов из литого под давлением алюминия ожидал погрузки в Нинбо, когда входной контроль клиента выявил пористость на трех деталях из одной и той же последовательности выстрелов. Отливки прошли визуальный контроль со стороны линии, поскольку пористость была подповерхностной; это стало видно только после того, как механическая обработка с ЧПУ открыла полости. Эта закономерность — упущенный дефект, обнаружение последующего дефекта, оспариваемая претензия — является самой дорогостоящей процедурой для обеспечения качества литья под давлением. Обнаружение дефектов с помощью искусственного интеллекта теперь меняет подход, и это меняет то, как покупатели должны оценивать поставщиков литья под давлением.
Системы машинного зрения на основе искусственного интеллекта выявляют дефекты, которые не замечают тренированные глаза, и делают это на линейной скорости. Исследования в области контроля отливок перешли от экспериментов с наборами данных изображений к архитектурам, ориентированным на производство, включая иерархические сверточные нейронные сети, которые локализуют дефект и классифицируют его тип, а также детекторы на основе YOLO в реальном времени, работающие на стандартных промышленных компьютерах. Практический результат во всех тематических исследованиях одинаков: уровень обнаружения явно превышает показатели ручных проверок, особенно для таких тонких особенностей, как ранняя пайка, холодные отключения и следы течения.
Экономический триггер реален. Промышленные камеры, встроенные графические процессоры и инструменты обучения с открытым исходным кодом стали гораздо более доступными, чем пять лет назад, поэтому завод с несколькими станками может установить станцию камеры на обрезном прессе и создавать наборы данных на основе собственного производства. Модели, изготовленные на отливках собственного завода, превосходят стандартные классификаторы, поскольку каждая матрица имеет уникальную термическую характеристику и характеристику наполнения.
Чего ИИ не делает, так это заменяет знания о процессах. На этапе проверки сообщается о симптоме; предотвращение дефекта зависит от параметров дроби, температурного баланса матрицы и конструкция пресс-формы, которая остается первой линией защиты от повторяющихся проблем, таких как пайка и газовая пористость.
Дефекты литья алюминия под давлением ведут себя по-разному при проверке. Некоторые из них заметны и их легко классифицировать; другие являются внутренними и требуют рентгенографии или секционирования. Системы искусственного интеллекта повышают ценность на обоих уровнях.
| Дефект | Формирование | Лучший метод обнаружения | Почему ручная проверка вызывает затруднения |
|---|---|---|---|
| Газовая пористость | Захваченный газ во время быстрого выстрела | рентген или КТ; Чтение рентгеновских снимков с помощью искусственного интеллекта | Подповерхностные, небольшие и хаотично распределенные |
| Усадочная полость | Локализованное сокращение во время затвердевания | рентген; деструктивное секционирование | Часто концентрируется внутри толстых стен |
| Холодное закрытие | Два фронта потока металла не сплавляются | Поверхностный визуальный; проникающее тестирование красителей | Выглядит как тонкая линия, похожая на метку потока. |
| Метка потока | Неравномерное заполнение | Направленное поверхностное освещение | Зависит от постоянного освещения и внимания оператора. |
| Пайка | Алюминий приваривается к штамповой стали | Визуальная проверка ранних кадров; поверхностная камера | Внимание ослабевает во время длительных производственных смен |
| Вспышка | Дисбаланс зажима матрицы | Простая проверка геометрии зрения | Краевые функции повторяются и монотонны для оценки. |
На практике искусственный интеллект можно рассматривать как градуированную систему: двумерное видение поверхности на линии обрезки выявляет дефекты верхней поверхности; структурированный свет улавливает отклонения геометрии; Рентгенография со сверточными классификаторами поддерживает внутренний контроль; а датчики процесса подают сигнал на слой прогнозирования, который распознает рискованные выстрелы до того, как металл затвердеет.
Типичное распределение типов дефектов, указанных в данных о качестве литья алюминия под давлением; Фактические соотношения варьируются в зависимости от сплава, конструкции матрицы и технологического окна.
Развертывание обнаружения дефектов с помощью ИИ — это не установка камеры и ожидание результатов. Значение зависит от того, где находится точка проверки относительно операций с добавленной стоимостью. В типичной линии литья алюминия под давлением для автомобильных и промышленных деталей логика следующая:
Порядок имеет значение. Обнаружение дефекта перед обработкой позволяет избежать брака при обработке; отловить его перед сборкой позволяет избежать переделок; поймав его перед отправкой, вы защитите отношения. Детали с жесткими функциональными требованиями демонстрируют это наиболее ярко.
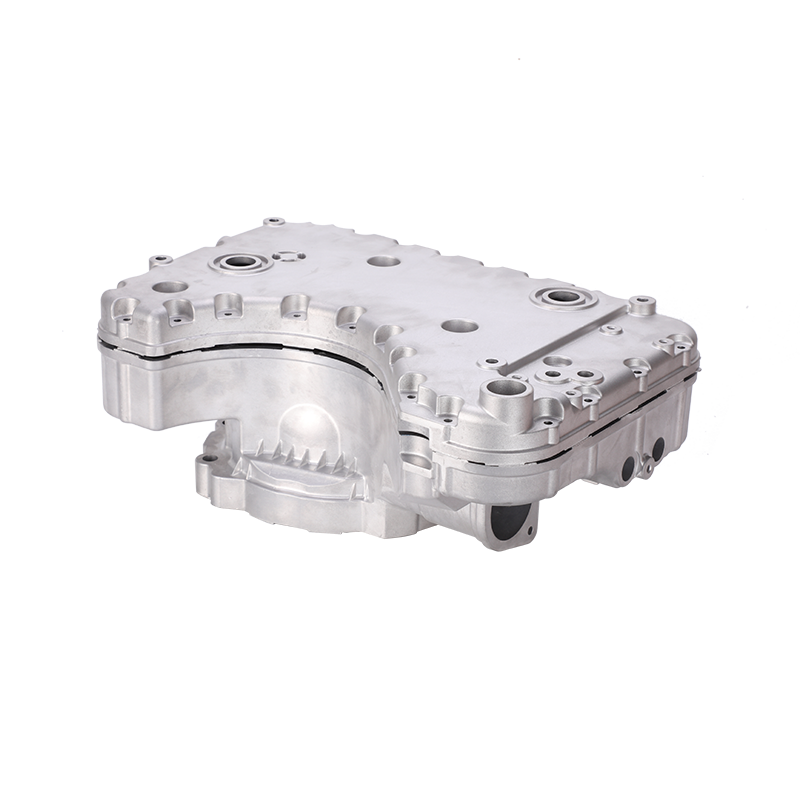
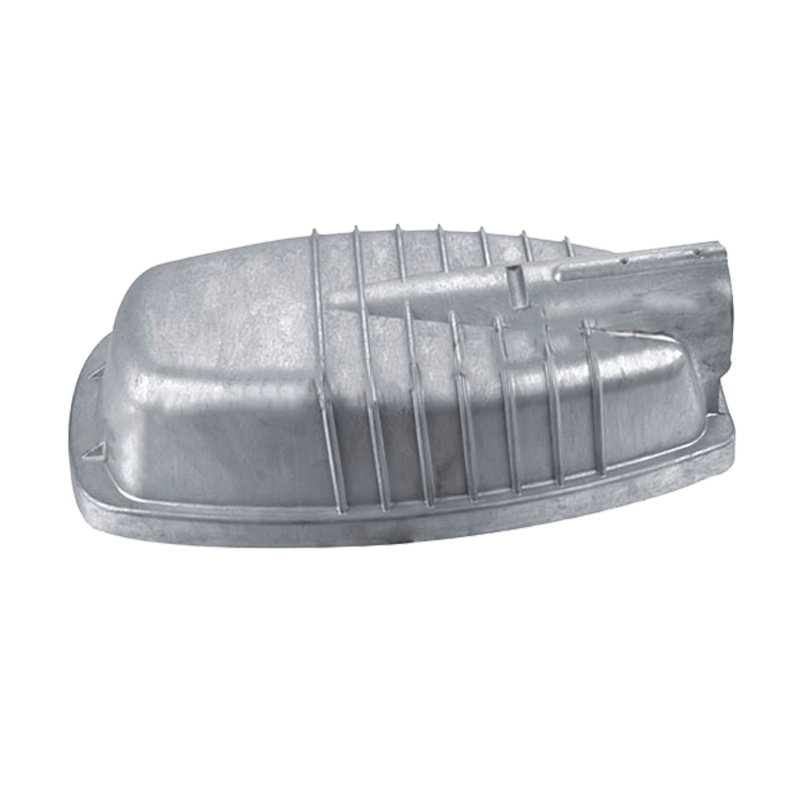
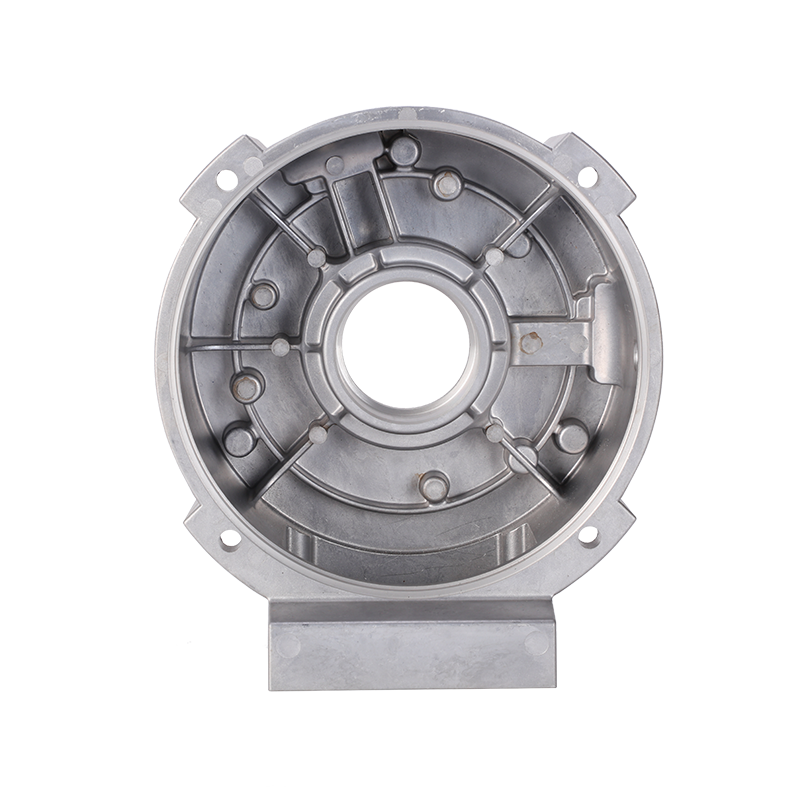
 Литой алюминиевый корпус и крышка аккумуляторной батареи для электромобилей Этот защитный корпус сочетает в себе прочность, герметичность и рассеивание тепла, обеспечивая защиту аккумуляторных батарей в транспортных средствах на новых источниках энергии, что делает критически важными проверки герметичности и размеров перед сборкой. Посмотреть продукт →
Корпуса аккумуляторов транспортных средств, работающих на новых источниках энергии, подвергаются высокому напряжению и постоянному нагреву, поэтому одна пористая отливка может привести к повреждению изоляции после нескольких месяцев эксплуатации. Вот почему герметичность и стабильность размеров проверяются на каждом этапе, а не только при окончательной проверке. Та же дисциплина применима к корпусам двигателей, корпусам коробок передач, корпусам клапанов и другим конструкционным отливкам.
Если дефект не ускользнет от клиента, правильный пункт проверки выявляет его дешево. Три ссылочных цифры определяют экономику:
Репрезентативный диапазон варьируется от опубликованных испытаний качества литья под давлением; Результаты варьируются в зависимости от типа дефекта, геометрии детали и условий освещения.
Затраты столь же конкретны. Единственный ускользнувший дефект в дорогостоящей механической отливке может равняться цене целой фотостанции. Реальная прибыль зависит от трех переменных: добавленной стоимости после точки проверки, базовой доли дефектов и того, использует ли поставщик данные о дефектах для корректировки параметров процесса.
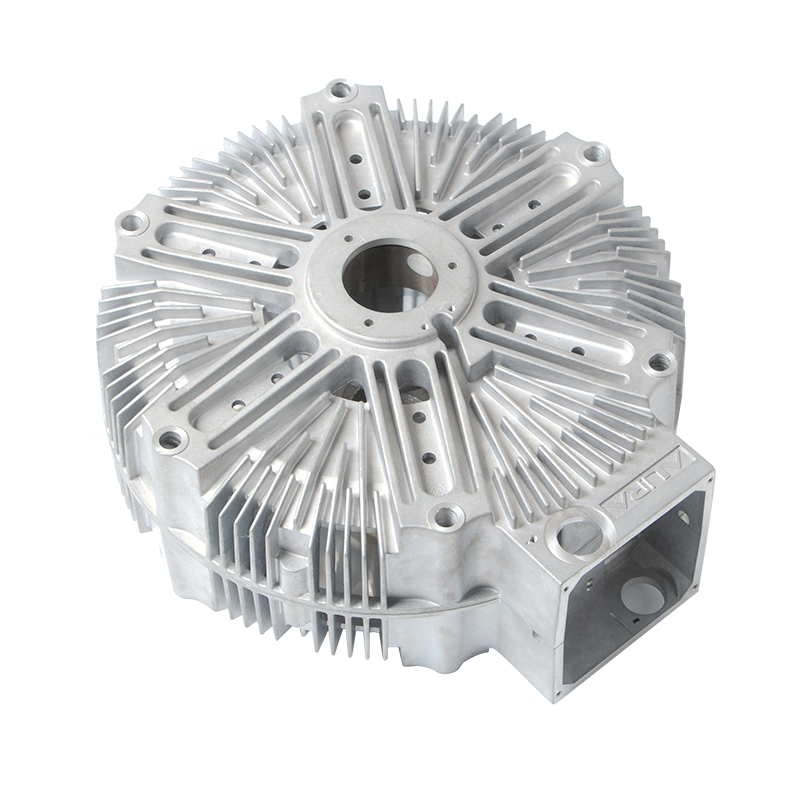
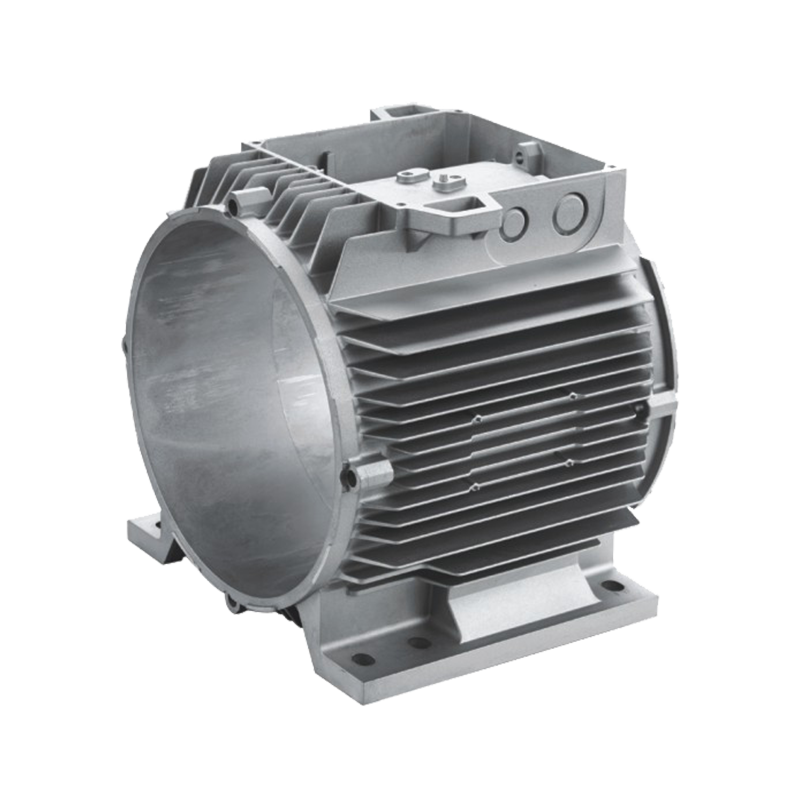
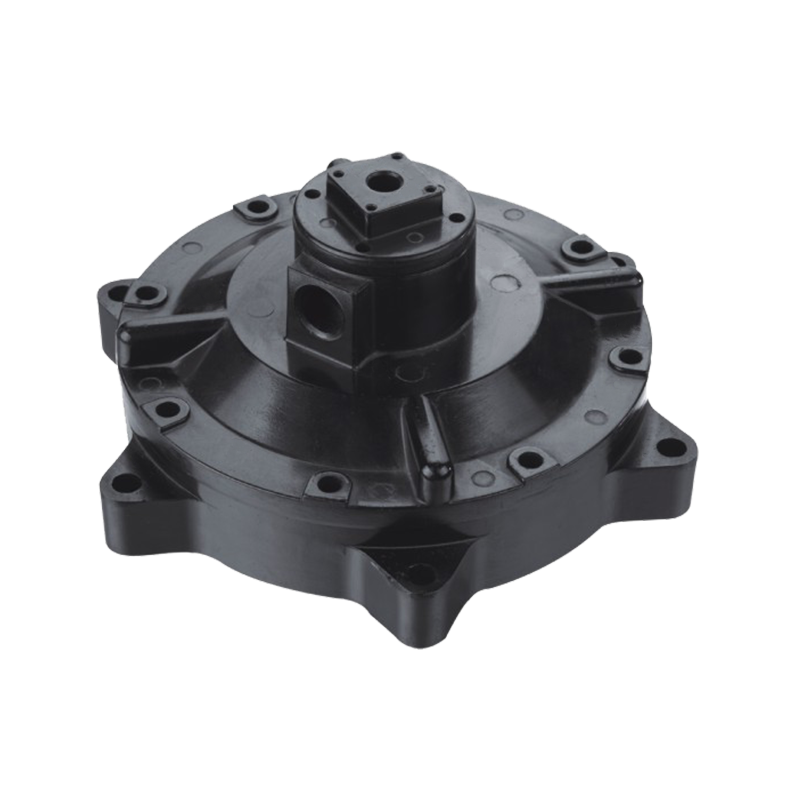
 Литой под давлением алюминиевый корпус электродвигателя и рама статора Эта рама статора, разработанная с учетом жестких допусков на отверстия и стабильного отвода тепла, подходит для двигателей промышленного и автомобильного применения, поэтому ранний осмотр предотвращает дорогостоящий брак при механической обработке. Посмотреть продукт →
Ценность корпуса электродвигателя заключается в жестких допусках на отверстия и обработанном кармане статора. Если после механической обработки появляется пористость, потери лома включают время обработки, а не только стоимость отливки. Проведение проверки перед этим шагом меняет арифметику для покупателя.
Иллюстративная кривая улучшения, основанная на шаблонах тематического исследования; фактическая экономия зависит от состава деталей и базового качества.
Практическое руководство для покупателей: спросите поставщика, как он проверяет конкретную особенность, которая имеет значение в вашей детали — карман статора корпуса двигателя, внутренние каналы гидравлического клапана или плоскостность крышки аккумуляторной батареи электромобиля.
Заявления о качестве легко распечатать, но их трудно проверить. Когда поставщик упоминает искусственный интеллект или расширенную проверку, покупатель может искать конкретные доказательства в четырех областях:
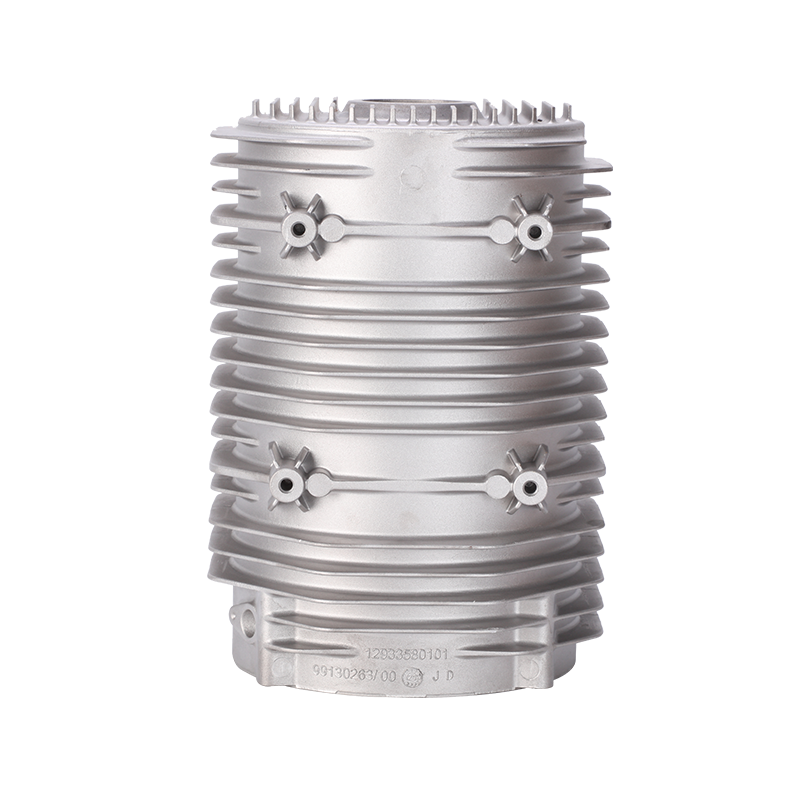
Эти факторы имеют большее значение, чем марка камеры. В Нинбо Цзеда , контроль качества закреплен на предприятии со 130 сотрудниками в Бэйлуне, Нинбо, с сертификатом IATF 16949, 28 техническими сотрудниками и собственной разработкой пресс-форм, поддерживаемой машинами для литья под высоким давлением до 1600 тонн. Та же команда, которая проектирует пресс-форму, также осуществляет литье, механическую обработку и обработку поверхности, поэтому дефект, обнаруженный при окончательной проверке, можно связать с конструкцией штампа или параметрами дроби на том же предприятии.
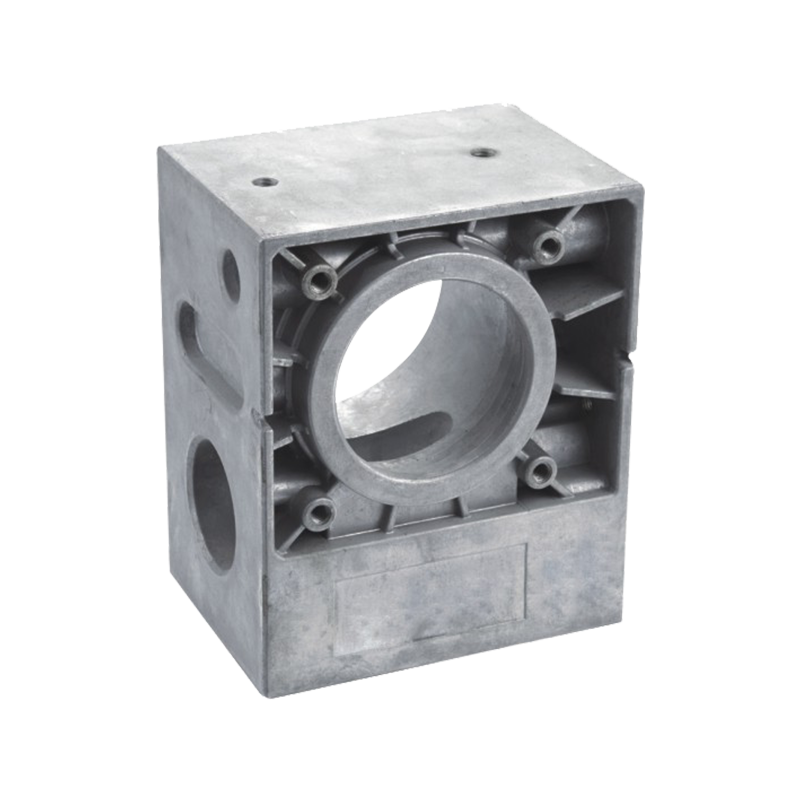
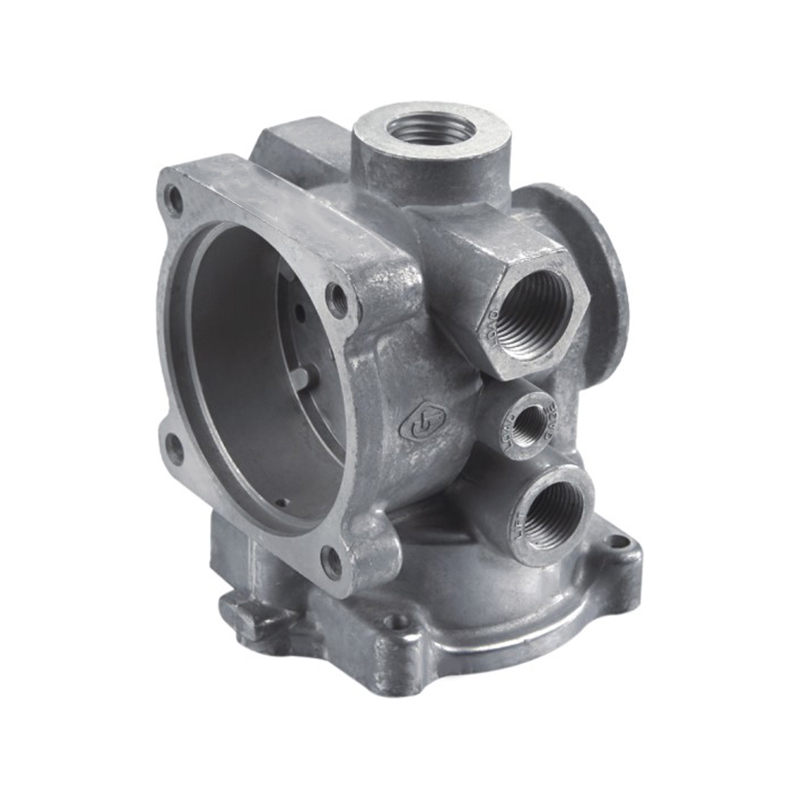 Литой регулирующий клапан из обработанного и порошкового алюминия Благодаря внутренним каналам, уплотняющим поверхностям и антикоррозийному покрытию этот клапан регулирует поток в промышленных системах. Полный внутренний контроль от формы до окончательного покрытия обеспечивает отслеживаемое качество. Посмотреть продукт →
Корпус регулирующего клапана иллюстрирует это преимущество. Его внутренние каналы влияют на поток, уплотнительные поверхности влияют на герметичность, а внешняя поверхность с порошковым покрытием должна противостоять коррозии. Когда одна команда занимается формованием, литьем, механической обработкой и нанесением покрытий, данные проверки остаются связанными от первого выстрела до окончательного отчета — такой тип отслеживания, контроль качества на основе искусственного интеллекта, призван усилить.
Нет. Рентген остается эталонным методом выявления внутренней пористости и усадочных полостей. ИИ улучшает интерпретацию рентгеновских снимков, помогая инспекторам быстрее и точнее находить структуру дефектов, но не устраняет необходимость в рентгенографии или металлургической экспертизе.
Для производственных испытаний обычно требуется несколько тысяч размеченных изображений на каждый класс дефектов для обеспечения высокой точности новой геометрии. Трансферное обучение, генерация синтетических дефектов и стабильные условия процесса могут сократить это число.
Это может сработать, но экономика улучшается, когда поставщик производит повторяющиеся детали в рамках контролируемого процесса. Для коротких тиражей общая модель с одинаковой геометрией или система визуализации, основанная на правилах, часто оказываются более рентабельными.
Запросите данные о дефектах по номерам деталей, включая процент ложноотрицательных результатов, и попросите пропустить образцы деталей с известными дефектами через линию во время аудита. Работающая система должна каждый раз обнаруживать засеянный дефект.
Вопрос для покупателя литья под давлением больше не заключается в том, заменит ли ИИ людей-инспекторов. Вопрос в том, рассматривает ли поставщик контроль как статические ворота или как подключенную систему, которая считывает каждую деталь, записывает данные и передает их обратно в матрицу и машину. Вторая модель стабильно поставляет хорошие детали. Первая модель поставляется с красивыми деталями до тех пор, пока не выйдет плохая.
Вы готовы Сотрудничать С Джидой?
* Ваша электронная почта в безопасности с нами, мы не спам.
Продукция
Контактная информация
nbjd011@126.com
+86-574-86115705
№ 58 Молд Роуд, Daqi Technology Industrial Zone, Beilun District, Ningbo